
Кейс 1 · Дубай, ОАЭ · Наполнительный суперконцентрат
Экструдер наполнительного суперконцентрата, который не держал спецификацию: три дня в Дубае
Производитель наполнительного суперконцентрата на PE в Дубае гнал KTE-75B на 560 об/мин ради производительности и получал пожелтевшую пористую гранулу. Экструдер не перебирали: заново выставили скорость шнека, профиль цилиндра, температуру фильеры и вакуумный вент, и линия вернулась в спецификацию за три дня.
Кратко
Экструдер эксплуатировали как линию на первичной смоле. Скорость шнека подняли до 560 об/мин ради тоннажа, что вывело температуру расплава примерно на 25 °C выше окна, которое выдерживает носитель PE, и оставило вакуумному венту нечего отбирать. Снижение до 400–430 об/мин, уменьшение профиля цилиндра на 15–20 °C, подъём фильеры до 180–185 °C и −0,08 МПа на венте вернули гранулу в спецификацию при 600–650 кг/ч на 80 % CaCO3 — ни один элемент шнека, цилиндр или фильера не заменялись.
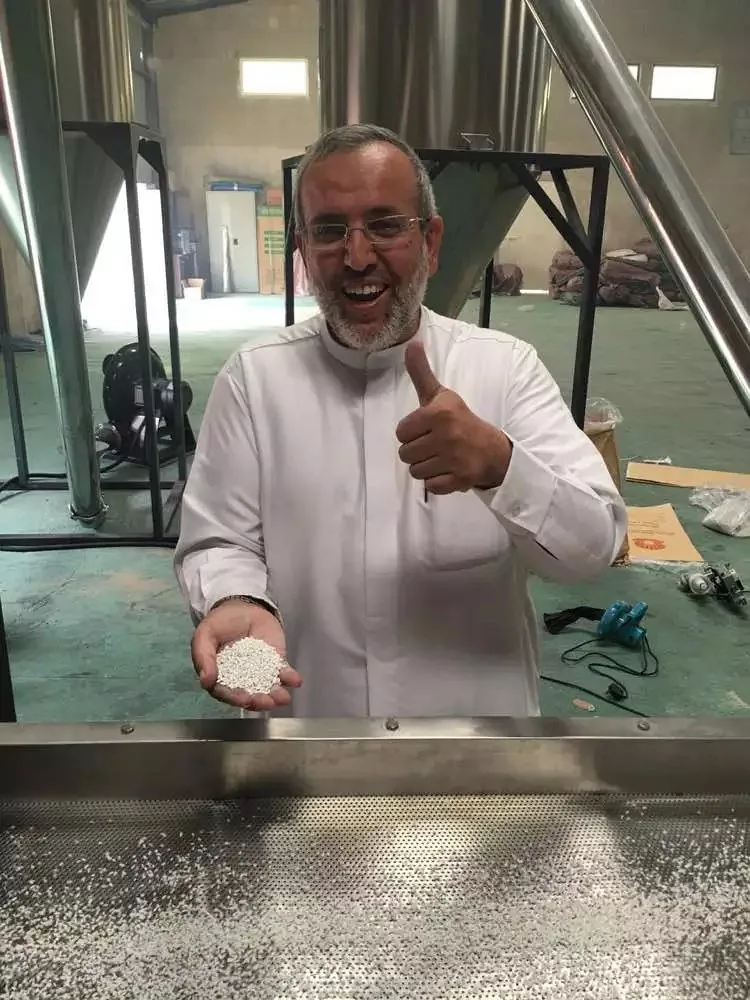
Фото из дела пусконаладки этого проекта; имена клиентов не указываются по их просьбе.
Ситуация: производительность в норме, гранулы в брак
Клиент — производитель наполнительного суперконцентрата, снабжающий плёночные и литьевые производства региона Залива. Линия — KTE-75B — шнеки 71 мм, 2×1 530 Н·м, 132–160 кВт, по предложению 300–800 кг/ч — подаёт активированный CaCO сетки 1 2503 при 80 % в носитель LLDPE, горячая резка водяным кольцом, центробежная сушка, затаривание.
Производительность была. Не было продукта: гранула выходила с жёлтым оттенком, шероховатой поверхностью и видимой пористостью, а плёночная линия клиента рвала пузыри на 40 мкм. Первый вывод клиента — экструдер мал для 80 % наполнения. Второй — поставщик CaCO3 сменил покрытие. Оба были неверны.
Что показали замеры на экструдере наполненного мастербатча
Инженер был на площадке через три дня после звонка (виза включена). Первый час ушёл на чтение панели, а не гранулы, потому что у симптома — жёлтая, пористая, шероховатая — три разные причины, и все три присутствовали одновременно.
| Показание | По прибытии | Цель | Что объясняло |
|---|---|---|---|
| Скорость шнека | 560 об/мин | 400–430 об/мин | Удельная энергия выше на ~30 %; трение наполнитель-наполнитель греет расплав быстрее, чем цилиндры успевают охлаждать. |
| Температура расплава | 212 °C | 185–192 °C | Жёлтый оттенок и запах: деградирует носитель LLDPE, а не CaCO3. |
| Профиль цилиндра | 190 °C ровно по всем зонам | 165 → 185 °C падающий | Зона питания перегрета: порошок образует своды в горловине, производительность скачет и проваливается. |
| Температура фильеры | 170 °C | 180–185 °C | Давление фильеры высокое, поверхность нити разорвана, отверстия частично застыли. |
| Вакуум на венте | −0,02 МПа | −0,06 … −0,09 МПа | Минерал несёт 0,3–0,5 % влаги при влажности Залива — вот и пористость. |
| Питатель | Объёмный, без калибровки | Гравиметрический, ±0,5 % | Наполнение плавает 78–83 %: плотность и дисперсия гуляют вместе с ним. |
Главное наблюдение — то, которое легко пропустить: выше примерно 75 % наполнителя скорость шнека перестаёт быть рычагом производительности. Расплав уже ограничен моментом, поэтому лишние 130 об/мин почти не дали тоннажа — только добавили сдвигового тепла. Клиент крутил единственную ручку, которая у него была.
Что мы изменили и в каком порядке
- Сначала снижаем скорость, потом измеряем производительность. 560 → 420 об/мин, с проверкой момента и температуры расплава на каждом шаге. Производительность просела на 8 %, а затем вернулась по мере исправления профиля: линия работала против собственной холодопроизводительности.
- Профиль цилиндра перевёрнут. С ровных 190 °C на падающий профиль: 165 °C в горловине с подъёмом до 185 °C перед фильерой. Холодная зона питания убирает своды; плавит сдвиговое тепло — именно это нужно сильно наполненному компаунду.
- Фильера до 180–185 °C. Сильно наполненному расплаву нужна горячая фильера, чтобы пройти отверстия не разрывая поверхность нити; прежняя настройка была взята из рецептуры на 60 %.
- Вакуум открыт до −0,08 МПа. Вент работал на −0,02 МПа: этого хватает на герметичность и не хватает, чтобы убрать влагу, которую приносит минерал. Пористость исчезла в ту же смену.
- Питатель откалиброван и зафиксирован. Потеря веса проверена по 10-минутной навеске; цифра наполнения, которую клиент указывает своим покупателям, теперь соответствует тому, что линия реально держит.
Результат
Гранула снова прошла входной контроль самого клиента — цвет, поверхность и плёнка, раздутая на 40 мкм без проколов — при 600–650 кг/ч на 80 % CaCO3, что укладывается в диапазон, заявленный для KTE-75B. Ни элемент шнека, ни гильза цилиндра, ни фильера не менялись, рецептура тоже.
Конфигурация линии
| Стадия | Оборудование | В этом кейсе |
|---|---|---|
| Основная машина | KTE-75B, 71 мм, 2×1 530 Н·м, 132–160 кВт | Без изменений; только настройки |
| Геометрия шнека | Кулачки 45°/90°, элементы W6Mo5Cr4V2, биметаллическая гильза | Без изменений; проверка износа показала 0,3 мм на первом смесительном блоке |
| Питание | Потеря веса на минерале, объёмный на носителе | Оба откалиброваны; питатель носителя запланирован к переводу на гравиметрию |
| Дегазация | Вакуумный вент на цилиндре 7 | −0,02 → −0,08 МПа |
| Гранулирование | Горячая резка водяным кольцом, центробежная сушка, вибросито | Вода 45–55 °C, фильера 180–185 °C |
Что переносится на вашу линию
Если вы работаете с 75–85 % CaCO3 или тальком на двухшнековой машине, последовательность выше — первое, что стоит проверить на своём экструдере наполнительного суперконцентрата, прежде чем принимать предложение на машину больше:
Три показания, которые решают кейс
Температура расплава против предела носителя — выше него пожелтение это химия, а не цвет. Уровень вакуума на венте — ниже −0,06 МПа пористость при 80 % наполнения это проблема вента, а не диспергирования. Удельная энергия (кВт·ч/кг) — если растёт, а производительность нет, вы греете компаунд, а не делаете его.
Та же коррекция применима к тальку — он хуже смачивается и сильнее абразивен: температурное окно похоже, а геометрия шнека и износостойкий пакет нет. Страница тальконаполненного суперконцентрата разбирает эту разницу, а CaCO3 страница содержит таблицу параметров, по которой проверялся этот кейс.
Частые вопросы
Почему повышение скорости шнека не подняло производительность на этом экструдере?
Потому что выше примерно 75 % наполнителя линия ограничена моментом, а не объёмом. Шнеки уже заполнены; более быстрое вращение добавляет сдвиговое тепло, не добавляя транспортирующей способности. Здесь лишние 130 об/мин стоили около 25 °C температуры расплава и дали менее 5 % производительности.
Был ли CaCO3 проблемой?
Нет. Покрытие и сетку сверили с входным сертификатом — без изменений. Влага, которую нёс минерал (0,3–0,5 %), стала дефектом только потому, что вент работал на −0,02 МПа вместо −0,08 МПа.
Помогла бы машина больше?
Она бы это скрыла. Более крупный экструдер с тем же ровным профилем 190 °C и тем же слабым вакуумом дал бы ту же жёлтую пористую гранулу при больших капитальных затратах. Дефектом были настройки: большая машина их бы повторила.
Сколько длится такой выезд на пусконаладку?
Три-пять дней на одну линию с материалом на площадке: смена на чтение панели и отбор пробы, смена на изменение и проверку настроек, остальное — обучение бригадиров, чтобы настройки пережили визит. Время на визу отдельно и зависит от страны.
Откуда эта запись
Отчёты пусконаладки, сервисные журналы и параметрический лист, выданный с линией. Цифры машины — заявленные диапазоны для модели; окна процесса следуют параметрической таблице Kerke и подтверждаются на испытании материала, прежде чем стать производственной уставкой. Где клиент просил не называть его, страна и применение сохранены, название компании нет.
Проверено технологической группой Kerke, Нанкин. Кейс опубликован 9 ноября 2026.
Пришлите 25–50 кг — мы прогоним материал на лабораторном экструдере и через 3–7 дней вернём гранулы, видео работы и отчёт по производительности.
Экструдер наполнительного суперконцентрата — кратко
Примечание об экструдере наполнительного суперконцентрата: показания в этой записи взяты из журнала пусконаладки описанной линии, а настройки — те, что оставили клиенту. Считайте их отправной точкой для своего материала, а не гарантией: та же коррекция на другой марке наполнителя или носителе даёт другое число.
Связанные материалы на сайте: Экструзионные линии по применению · Типы двухшнековых экструдеров · бесплатный расчёт экструзионной линии · Википедия: Экструзия