
Машина · кнедер-экструдер для компаундирования
Кнедер-экструдер для компаундирования (KNE-400 / 800 / 1200)
Кнедер типа Banbury делает в одном аппарате с интенсификацией процесса то, что двухшнековому нужно в две ступени: смачивает и диспергирует порошок, пока компаунд ещё пастообразный, а прифланцованный к разгрузке одношнековый только создаёт давление на матрице. Линия для CaCO3 с наполнением выше 85%, технического углерода выше 50%, кабельных компаундов и TPU/TPE/TPO/EVA/TPR/PVC.
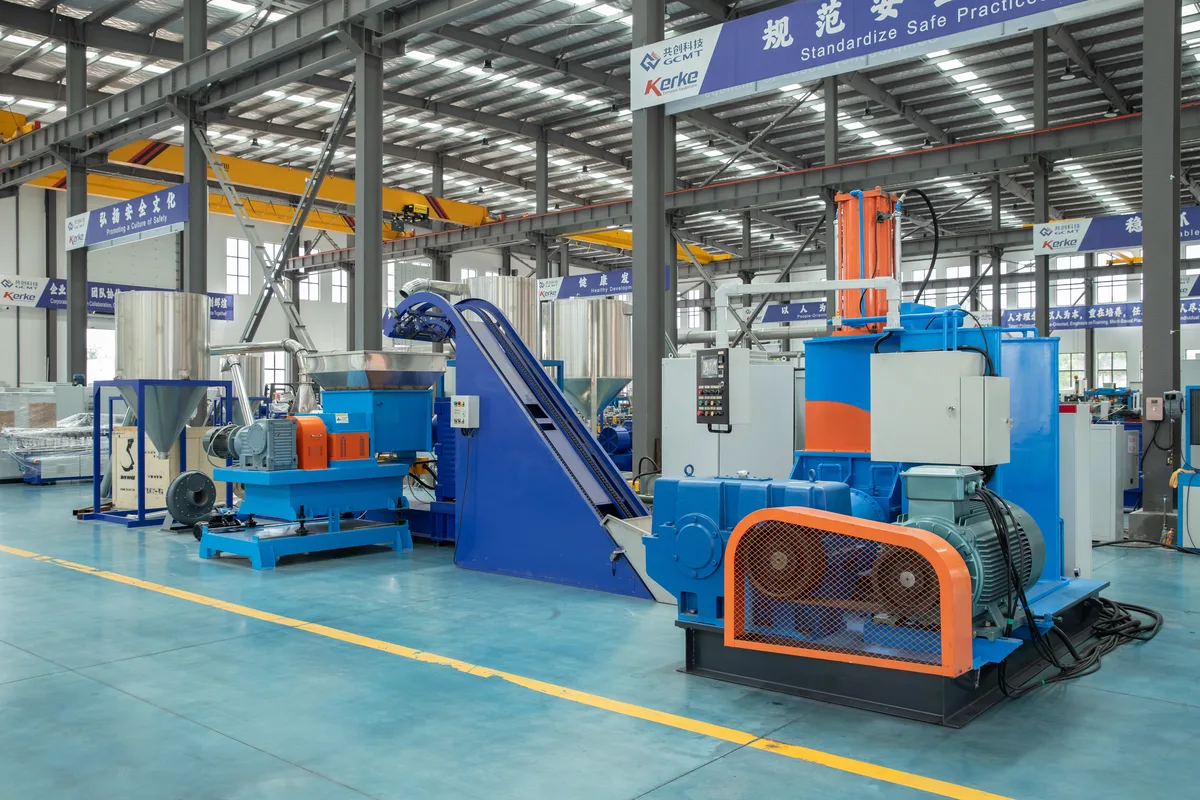 Кнедер-экструдер: фото цеха 1, цех Kerke, Нанкин
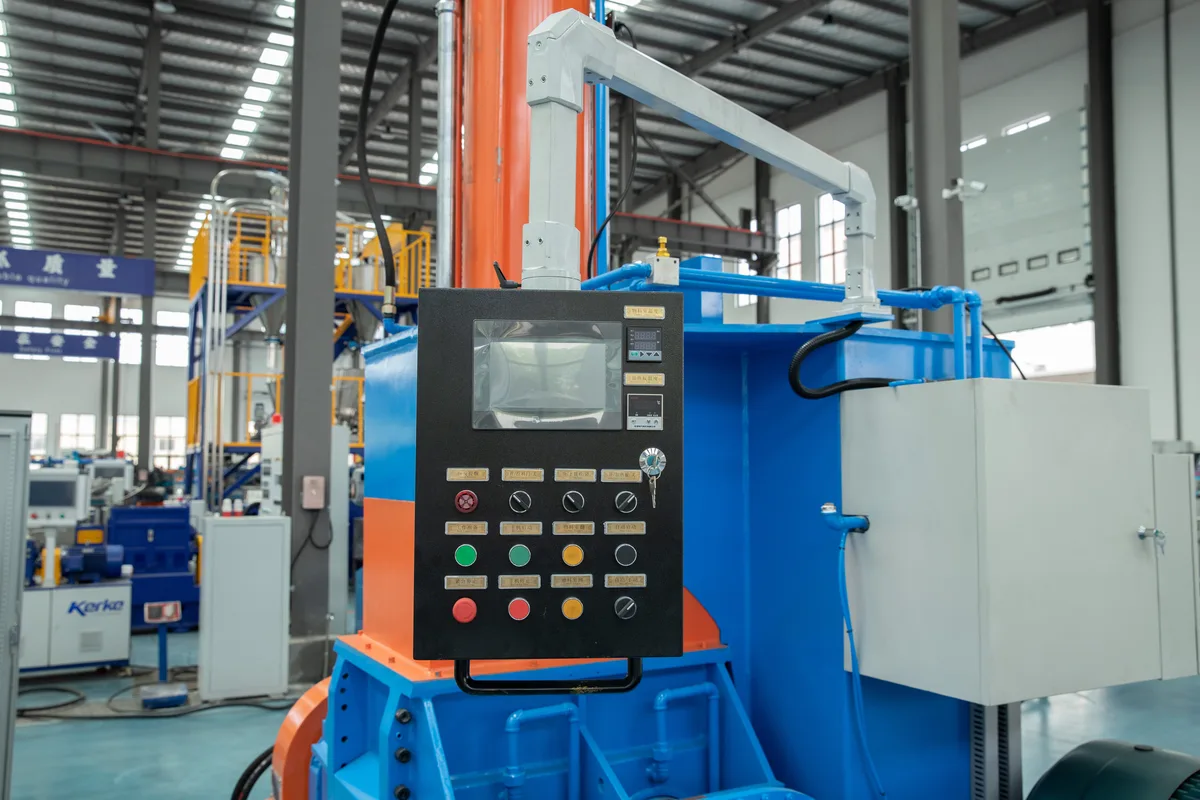 Кнедер-экструдер: фото цеха 2, цех Kerke, Нанкин
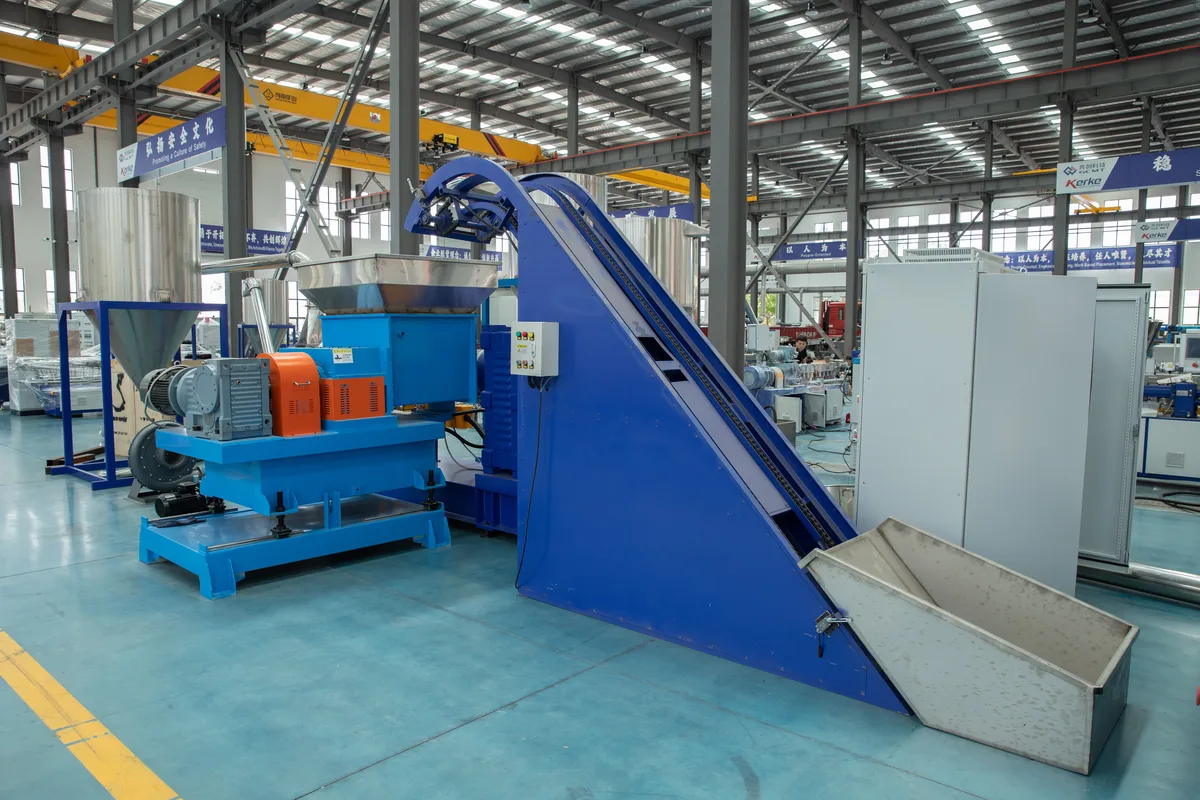 Кнедер-экструдер: фото цеха 3, цех Kerke, Нанкин
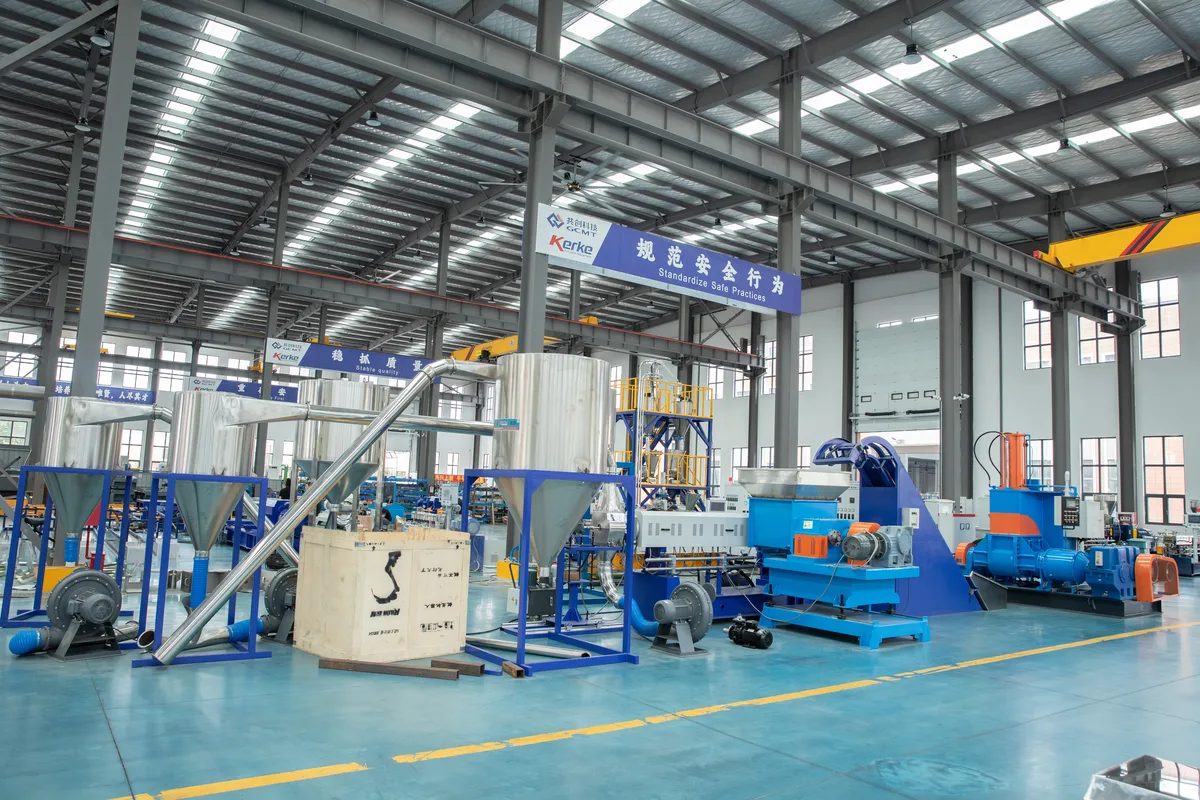 Кнедер-экструдер: фото цеха 4, цех Kerke, Нанкин
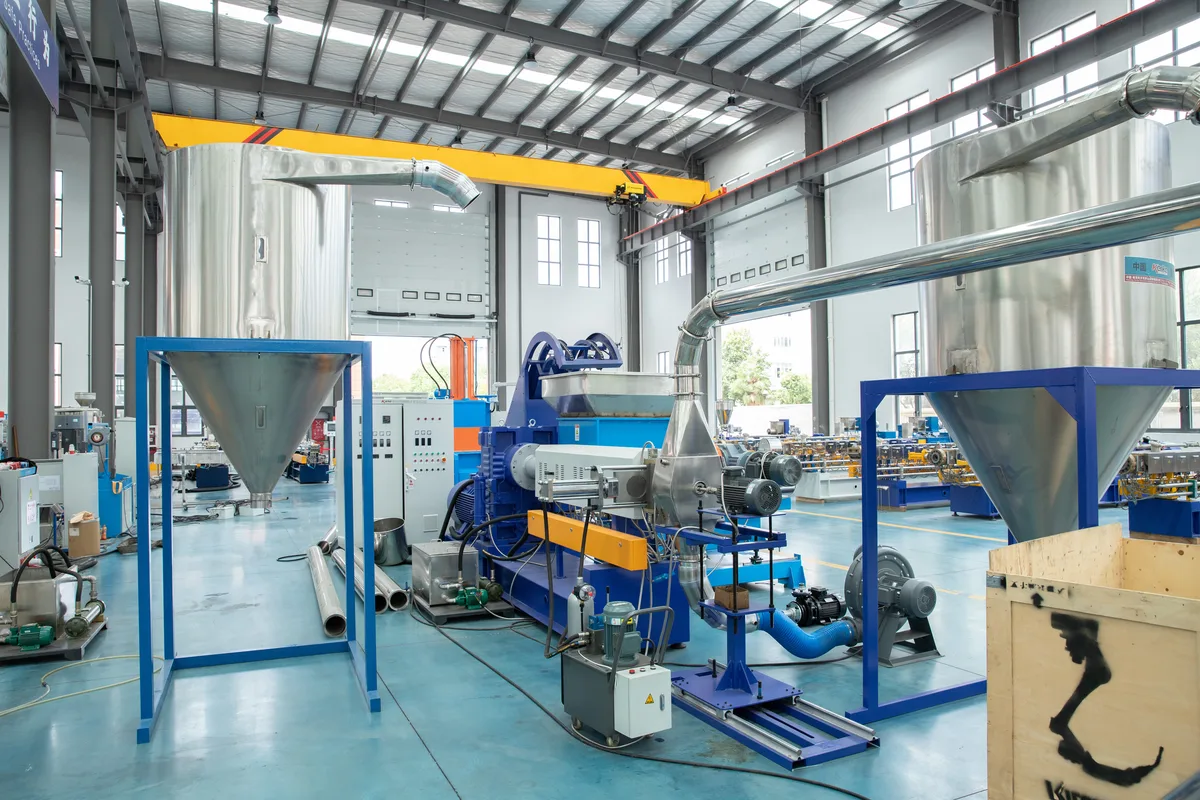 Кнедер-экструдер: фото цеха 5, цех Kerke, Нанкин
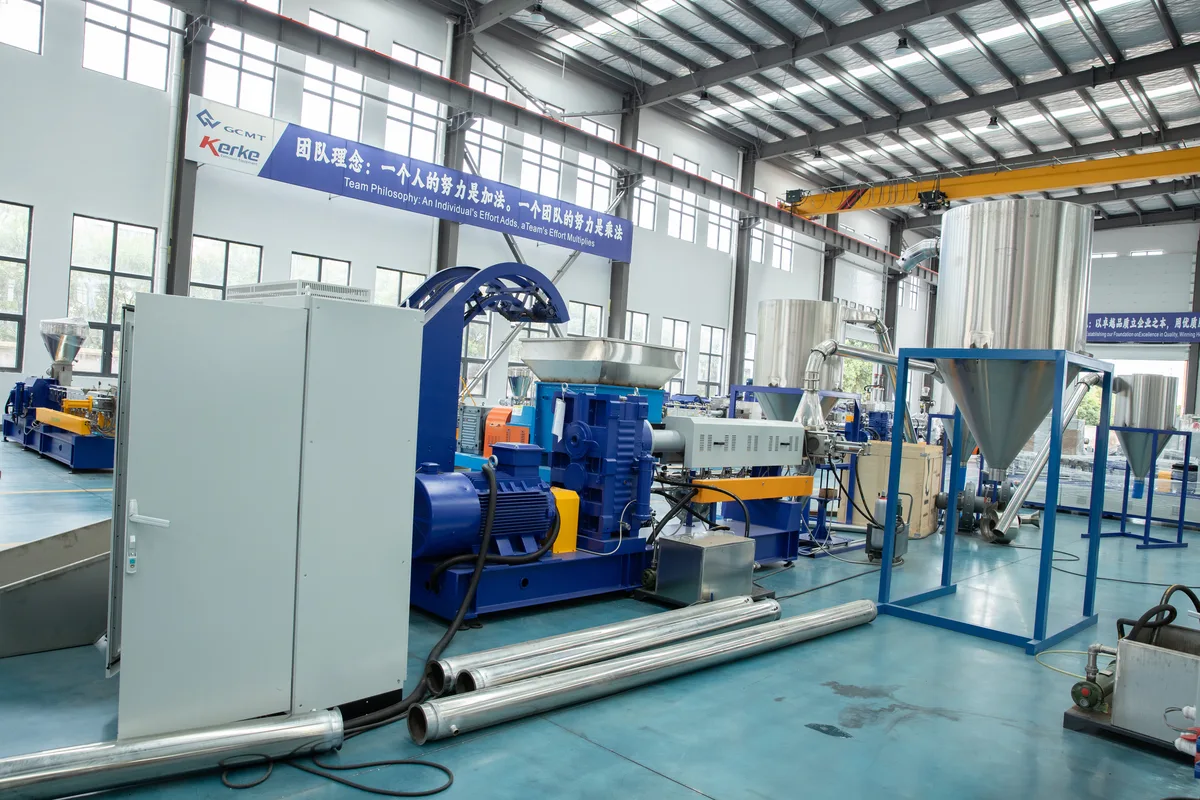 Кнедер-экструдер: фото цеха 6, цех Kerke, Нанкин
Кратко
Кнедер-экструдер — это секция смешения типа Banbury плюс одношнековая разгрузка, работающие как одна непрерывная линия: кнедер смачивает и диспергирует наполнитель в режиме пробкового потока, шнек только создаёт давление. Три класса линии — KNE-400 (35 л), KNE-800 (75 л), KNE-1200 (110 л) — охватывают 200–850 кг/ч на CaCO 85–90%3 и до 1 000 кг/ч в целом.
Фото цеха и видео работы — снято на наших собственных линиях, а не стоковые изображения.
Таблица параметров
| Линия | Секция смешения | Замес | Главный двигатель | Производительность на CaCO 85–90%3 | Гранулирование |
|---|---|---|---|---|---|
| KNE-400 | 35 л | 26–45 кг | 55 кВт · 6P | 200–300 кг/ч | Водяное кольцо / подводное |
| KNE-800 | 75 л | 60–85 кг | 110 кВт · 6P | 350–550 кг/ч | Водяное кольцо / подводное |
| KNE-1200 | 110 л | 100–140 кг | 160 кВт · 6P | 600–850 кг/ч | Подводное / водяное кольцо |
Производительность измеряется на CaCO 85–90%3; при меньшем наполнении та же секция работает быстрее, до предела класса. Секция 55 л (75 кВт, 45–75 кг за замес, 300–450 кг/ч) находится между KNE-400 и KNE-800 и предлагается по запросу.
Пять преимуществ секции смешения
| Свойство | Почему это важно в производстве |
|---|---|
| Смешивает во влажной, пастообразной и вязкой фазе | Диспергирование идёт до полного плавления компаунда, поэтому носителю не приходится выдерживать тепло сдвигового диспергирования. |
| Компактность и высокая производительность на рабочий объём | Несколько стадий процесса в одном аппарате — меньше площади и меньше перегрузок между машинами. |
| Узкое распределение времени пребывания | Почти пробковый поток: каждая частица проходит сходную тепловую и сдвиговую историю, поэтому цвет и дисперсность повторяются от партии к партии. |
| Максимальная самоочистка | Никакой ручной выемки между марками; переход — это продувка, а не смена. |
| Большая поверхность теплообмена | Отношение поверхности к объёму отводит сдвиговое тепло так же быстро, как роторы его вносят, — поэтому ПВХ и высоконаполненные компаунды остаются в спецификации. |
Характеристики, общие для всех трёх классов
- Скорость роторов — передний вал 39 об/мин, задний вал 30 об/мин (противо-вращающиеся, с разными скоростями: эта разница и есть смешивающее действие).
- Вспомогательный привод — 1,5 кВт (KNE-400), 2,2–3,75 кВт (KNE-800), 5,5 кВт (KNE-1200), 4P, для разгрузочного шнека и поворотного механизма.
- Подача — передняя или задняя подача, по компоновке вашего силоса наполнителя и точки впрыска масла.
- Разгрузка — опрокидывающая выгрузка в одношнековый, чтобы кнедер работал замесами, а линия — непрерывно.
- Уплотнение вала — механическое форсированное уплотнение, установленное со стороны порошка, а не расплава.
- Температура — водяное охлаждение рубашки и роторов, цифровой контроллер автоматически открывает воду при превышении уставки.
- Цикл замеса — около 4–7 замесов в час, что определяется скоростью смачивания порошка, а не мощностью двигателя.
Когда линия с кнедером — правильная покупка
Технология кнедера существует для интенсификации процессов: несколько стадий в одном аппарате, высокая производительность на рабочий объём и гибкость выпуска разных марок и продуктов на одной машине. Мы применяем её только к пластмассам — термопластичным компаундам и высоконаполненному мастербатчу, — где эта гибкость имеет коммерческую ценность и где сдвиговое диспергирование двухшнекового повредило бы носитель.
Задачи, для которых его покупают
- Наполненный мастербатч выше 85% — CaCO3, тальк или смешанный минерал. Выше этого уровня сдвиговое диспергирование двухшнекового желтит носитель; кнедер смачивает порошок без этого тепла.
- Чёрный мастербатч выше 40–50% технического углерода — вторая классическая задача кнедера, на той же линии с другим комплектом роторов и матриц.
- Кабельные компаунды — где компаунд должен быть однородным по всему сечению, а тепловая история короткой.
- TPU / TPE / TPO / EVA / TPR / PVC — системы с маслом и пластификатором, которым нужна явная стадия смачивания, и термочувствительный ПВХ, который вообще не переносит сдвиговое диспергирование.
Гранулирование: что мы рекомендуем и что нет
| Продукт | Первый выбор | Допустимо | Не рекомендуется |
|---|---|---|---|
| CaCO3 наполненный мастербатч, 85–90% | Водяное кольцо и горячая поверхность | Поверхность матрицы с воздушным охлаждением (носитель, чувствительный к воде) | Пряди выше 85% |
| Чёрный мастербатч, технический углерод 40–50% | Подводное | Водяное кольцо и горячая поверхность | Пряди |
| Эластомеры TPU · TPE · TPO · TPR | Подводное | Водяное кольцо и горячая поверхность | Пряди |
| Цветной мастербатч, низкое наполнение | Водяное кольцо и горячая поверхность | Пряди, когда проверяется геометрия гранулы | — |
Подводное и водяное кольцо режут на поверхности матрицы, поэтому гранула формируется и закаливается, прежде чем что-либо коснуться. Резка прядей сначала тянет расплав через водяную ванну — и именно там сильно наполненный или маслонасыщенный компаунд разрушается: прядь становится хрупкой и рвётся либо растягивается и деформируется на транспортёре. Поэтому для чёрного мастербатча и эластомеров мы предлагаем только подводное или водяное кольцо. Пряди остаются в каталоге для цветных работ и компаундов с низким наполнением, где заказчик проверяет геометрию гранулы, а не насыпную плотность.
Матрица, нож и вода закалки подбираются как единый комплект с секцией смешения. Смена системы гранулирования позже потребует изменить и скорость разгрузочного шнека, поэтому это решается при расчёте, а не после монтажа.
Для чего обычно покупают эту машину
Линия для мастербатча с высоким наполнением
Выше 85% расплав перестаёт вести себя как полимер: он не принимает сдвиговое тепло, и одна машина не может одновременно смачивать…
Линия для чёрного мастербатча
Технический углерод выше 40% стоит от пятой части до четверти производительности обычного цветного мастербатча на той же машине — диспергирование съедает…
Линия для цветного мастербатча
Цветной мастербатч — это бизнес диспергирования с приложенной проблемой очистки: одна и та же линия должна выпускать 20%-ные пигментные ди…
Линия эластомеров TPE / TPU / TPR
В компаундировании эластомеров главенствует масло: SEBS берёт 100–300 phr, и впрыск всего сразу заставляет шнек проскальзывать…
Частые вопросы
Кнедер-экструдер или двухступенчатый двухшнековый?
До примерно 85% наполнения двухступенчатый двухшнековый дешевле на кг/ч и проще в работе. Выше — или когда носитель не переносит сдвигового тепла, как ПВХ и TPE с высоким содержанием масла, — выигрывает кнедер: он смачивает минерал без тепла, от которого желтеет мастербатч.
Зачем на разгрузке кнедера одношнековый?
Потому что создание давления на матрице внутри секции смешения добавило бы ровно тот сдвиг, ради избегания которого выбирали кнедер. Одношнековый создаёт давление на низкой скорости, не добавляет смешения и сохраняет короткую тепловую историю. Кнедер работает замесами; шнек делает линию непрерывной.
Какая система гранулирования для чёрного мастербатча?
Подводное или водяное кольцо с горячей поверхностью. Резку прядей для чёрного мастербатча мы не рекомендуем: при 40–50% технического углерода прядь хрупкая и рвётся в водяной ванне, а оборванные пряди возвращаются прямо в кнедер. Обе рекомендуемые системы режут на поверхности матрицы, поэтому гранула закаливается прежде, чем деформироваться.
Какая система гранулирования для TPU, TPE или TPR?
Подводное, с водяным кольцом как допустимой альтернативой. Резку прядей не рекомендуем: эластомеры с высоким содержанием масла растягиваются на транспортёре, деформируются под ножом и блокируют отвод. Подводное гранулирование даёт круглую сыпучую гранулу, которую рынок ждёт от эластомерного компаунда.
Как машина периодического действия даёт непрерывную производительность?
Секция смешения делает 4–7 замесов в час и выгружает каждый опрокидыванием в бункер одношнекового. Шнек дозирует непрерывно, поэтому гранулятор получает ровную подачу, хотя само смешение периодическое.
Как подбирается размер линии?
Из того, сколько порошка секция смешения может смачивать в час, а не из кВт двигателя. Мы запрашиваем сетку наполнителя, MFI носителя, содержание масла или пластификатора и целевую производительность, затем подбираем разгрузочный шнек и матрицу по этой цифре. Две линии с одинаковой установленной мощностью могут отличаться по производительности на 40% только по этой причине.
Откуда эти цифры
Диаметры шнеков, скорости, мощность двигателей, крутящий момент и справочная производительность взяты из таблицы параметров Kerke и мастер-листа изделия и сверены с протоколами пусконаладки. Если каталожное и испытательное значения расходятся, в предложение идёт испытательное.
Проверено технологической группой Kerke, Нанкин. Страница обновлена 6 ноября 2026.
Пришлите 25–50 кг — вернём гранулы, видео и отчёт с использованными параметрами в течение 3–7 дней.
Кнедер-экструдер — коротко
Примечание о кнедер-экструдере: машины различаются классом момента, L/D и комплектом защиты от износа под ваш материал, а не стандартом изготовления. Сделайте предварительный выбор по таблицам, затем подтвердите его испытанием.
Связанные материалы на сайте: Экструзионные линии по применению · Руководство по выбору экструдера · бесплатный расчёт экструзионной линии · Википедия: двухшнековый экструдер