
Сервис · 9 мин чтения
Диагностика двухшнекового экструдера: девять симптомов, девять причин
Большинство отказов с формулировкой «машина не работает» сводятся к питанию, вакууму, температуре или износу. Вот дерево, которое мы проходим по телефону, прежде чем кто-то покупает билет. Референсная страница поиска неисправностей от Kerke.
Диагностируйте в том порядке, в котором идёт материал: питатель → зона питания → плавление → вент → фильера → гранулятор. Симптом на фильере обычно вызван двумя метрами выше по потоку.
Симптом → причина → действие
| Симптом | Наиболее вероятная причина | Проверить в первую очередь |
|---|---|---|
| Производительность падает без изменения настроек | Износ элементов шнека или гильзы, либо дрейф питателя | Взвесьте 60-секундную пробу на фильере; сравните с уставкой питателя и с протоколом пусконаладки. |
| Момент высокий, производительность низкая | Холодная зона цилиндра, забитое отверстие фильеры или слишком длинная смесительная секция | Температура по зонам против профиля; давление фильеры; последнее изменение конфигурации шнека. |
| Температура расплава уходит вверх | Слишком высокая скорость шнека для рецептуры или изношенные элементы, дающие сдвиг без транспортировки | Снизьте обороты на 10 % и смотрите на тренд. Если температура линейно следует за оборотами, шнек работает на сдвиг, а не на транспорт. |
| Вент выплёвывает расплав | Не образован расплавный затвор, слишком высокий вакуум или изношена вставка вента | Уровень вакуума (−0,06 … −0,09 МПа), стабильность расхода подачи, зазор вставки вента. |
| Чёрные точки в натуральном продукте | Деградировавший материал на шнеке, застойные зоны за фильерой или изношенный виток шнека | Промойте и осмотрите; проверьте радиус плиты фильеры и последний элемент 3D. |
| Нити рвутся в водяной ванне | Слишком много отверстий для этого полимера, слишком тёплая вода или слишком высокое наполнение для резки нити | Температура воды (15–25 °C), длина ванны и не ушло ли наполнение выше 50 %. |
| Гранула с хвостами или сдвоенная | Затупленные ножи гранулятора, неверный зазор ножа или слишком низкая температура фильеры | Зазор ножа (0,05–0,1 мм), износ ножа, обогрев фильеры. |
| Мелочь выше 2 % | Хрупкий расплав, слишком высокая скорость ножа или перекос сопла водяного кольца | Обороты гранулятора, расход и угол воды, температура расплава на фильере. |
| Авария по температуре масла редуктора | Засорённый маслоохладитель, низкий уровень масла или длительный момент выше номинала | Расход воды охладителя, уровень и цвет масла, история момента за последние 24 ч. |
Когда дело в износе, а не в настройках
Износ шнека и гильзы прогрессивен и беззвучен. Два замера ловят его рано: производительность при фиксированных оборотах и настройке питателя (падает на 5–10 %, прежде чем оператор что-то заметит) и зазор между витком шнека и гильзой в зоне износа. Для 85 % CaCO3, планируйте осмотр на износ на 4 000–6 000 часов; для стекловолокна — на 3 000–4 000.
Практическое правило
Если смена настроек устраняет симптом в пределах смены — это была настройка. Если симптом возвращается через неделю на тех же настройках — это износ, питание или материал: перестаньте крутить и начните измерять.
Что нам прислать
- Профиль цилиндра, скорость шнека, расходы питателей, вакуум, давление фильеры и момент в момент отказа
- Фотографии экструдата и фильеры
- Партия материала, марка наполнителя и любые смены поставщика
- Наработка с последнего осмотра шнека
С этими четырьмя пунктами мы обычно называем причину ещё до того, как техник вылетит из Нанкина.
Частые вопросы
Производительность упала на 15 % за сутки — куда смотреть?
Сначала питатель: взвесьте пробу с фиксированным временем на фильере. Если питатель даёт положенное, проверьте давление фильеры и температуру последней зоны, затем износ шнека. Падение на 15 % за сутки почти никогда не износ — износ идёт постепенно.
Почему вент плюётся только на высокой производительности?
Расплавный затвор выталкивается вниз по потоку более высоким коэффициентом заполнения. Либо чуть снизьте вакуум, либо сдвиньте вент на один цилиндр назад, либо поставьте обратный виток перед вентом.
Как часто осматривать шнеки?
Каждые 2 500 часов при абразивном наполнителе, каждые 4 000 при обычном компаундировании. Осмотр — это замер ширины витка и зазора гильзы, а не взгляд на шнек.
Откуда эти цифры
Значения взяты из таблицы параметров Kerke, протоколов пусконаладки и сервисных отчётов по действующим линиям. Температурные окна и расходы — типовые диапазоны; подтвердите их на своём материале, прежде чем задавать как производственный режим.
Пришлите 25–50 кг — мы прогоним материал на лабораторном экструдере и через 3–7 дней вернём гранулы, видео работы и отчёт по производительности.
Поиск неисправностей — кратко
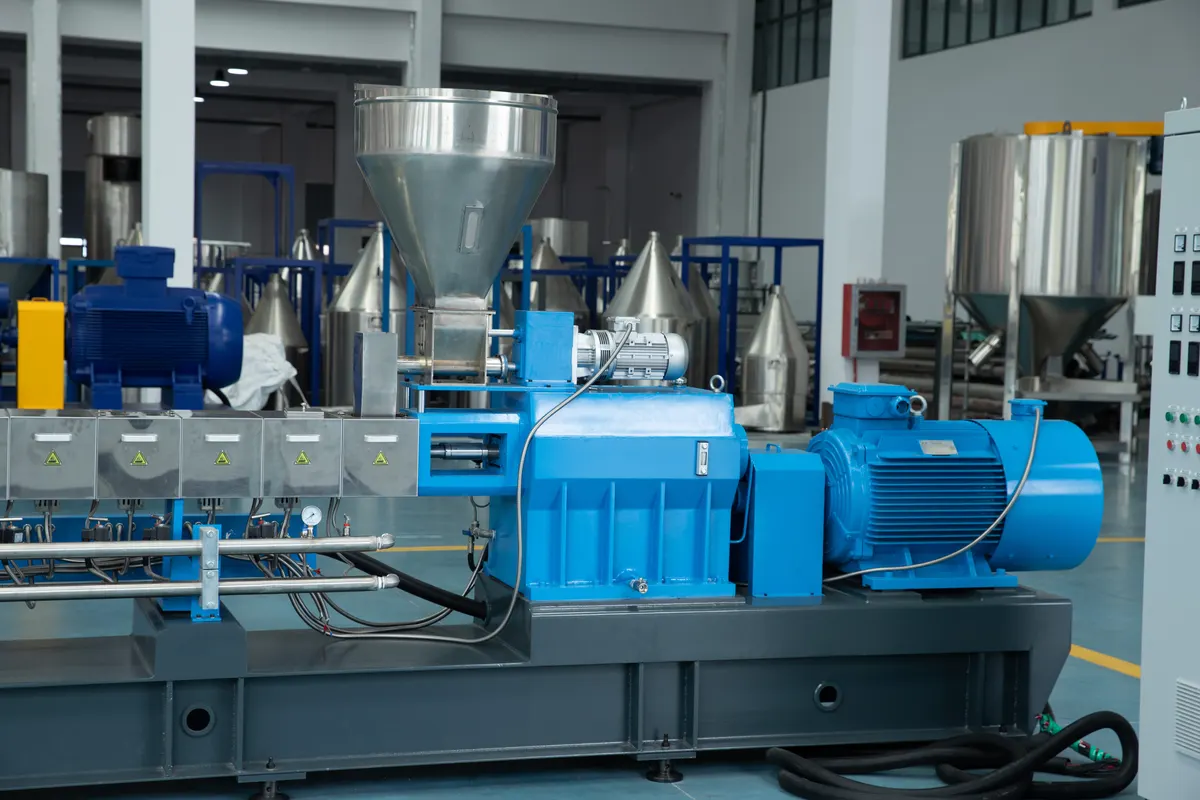
Примечание о поиске неисправностей: каждая цифра на этой странице — референсный диапазон, измеренный на собственной испытательной линии Kerke в Нанкине, а не каталожный максимум. Если ваш материал отличается от указанного в таблице, пришлите 25–50 кг, и мы заменим диапазон измеренным числом.
Планируете обновление в этом квартале? Пришлите материал и целевую производительность — конфигурацию вернём в течение одного рабочего дня.
Связанные материалы на сайте: Модельный ряд двухшнековых экструдеров · Экструзионные линии по применению · бесплатный расчёт экструзионной линии · Википедия: гранулирование