
الحالة 1 · دبي، الإمارات · ماستر باتش حشو
باثق ماستر باتش حشو لا يلتزم بالمواصفة: ثلاثة أيام في دبي
منتج ماستر باتش حشو PE في دبي شغّل KTE-75B على 560 لفة/دقيقة طلبًا للإنتاجية فحصل على حبيبات مصفرّة ومسامية. لم يُعَد بناء الباثق: أُعيد ضبط سرعة البرغي وبروفيل الأسطوانة وحرارة القالب وفتحة التفريغ، وعاد الخط إلى المواصفة خلال ثلاثة أيام.
إجابة سريعة
كان الباثق يُشغَّل كخط راتنج بكر. رُفعت سرعة البرغي إلى 560 لفة/دقيقة طلبًا للطنية، فدفعت حرارة المصهور نحو 25 °C فوق النافذة التي يتحملها حامل PE وتركت فتحة التفريغ بلا شيء تسحبه. النزول إلى 400–430 لفة/دقيقة وخفض بروفيل الأسطوانة 15–20 °C ورفع القالب إلى 180–185 °C وسحب −0.08 ميجاباسكال عند الفتحة أعادت الحبيبات إلى المواصفة عند 600–650 كجم/ساعة على 80% CaCO3 — دون استبدال أي عنصر برغي أو أسطوانة أو قالب.
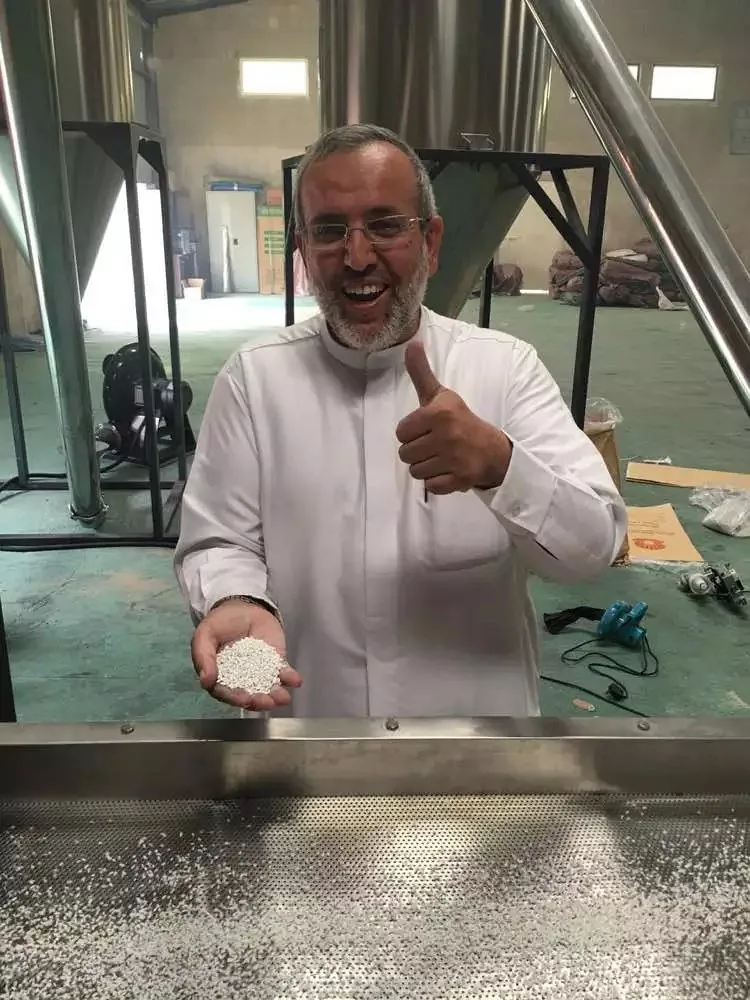
صورة من ملف التشغيل التجريبي لهذا المشروع؛ تُحجب أسماء العملاء عند الطلب.
الحالة: إنتاجية جيدة وحبيبات مرفوضة
العميل منتج ماستر باتش حشو يورّد لمصانع الأفلام والحقن حول الخليج. الخط هو KTE-75B — براغي 71 مم، 2×1,530 نيوتن·متر، 132–160 كيلوواط، معروض لـ 300–800 كجم/ساعة — يغذي CaCO مطلي بشبكة 1,2503 بنسبة 80% في حامل LLDPE، قطع ساخن بحلقة مائية، مجفف طرد مركزي، تعبئة.
الإنتاجية كانت موجودة. غير الموجود كان المنتج: حبيبات مصفرّة وسطح خشن ومسامية مرئية، وخط الفيلم لدى العميل يثقب عند 40 ميكرومتر. استنتاجهم الأول أن الباثق صغير على حشو 80%. والثاني أن مورّد CaCO3 غيّر الطلاء. وكان الاستنتاجان خاطئين.
ما أظهرته القياسات على باثق ماستر باتش الحشو
وصل المهندس إلى الموقع بعد ثلاثة أيام من الاتصال (تأشيرة مشمولة). والساعة الأولى ذهبت لقراءة لوحة التحكم لا الحبيبات، لأن العَرَض — أصفر، مسامي، خشن — له ثلاثة أسباب مختلفة وكانت الثلاثة حاضرة معًا.
| القراءة | عند الوصول | الهدف | ما الذي فسّرته |
|---|---|---|---|
| سرعة البرغي | 560 لفة/دقيقة | 400–430 لفة/دقيقة | الطاقة النوعية أعلى بنحو 30%؛ احتكاك الحشو بالحشو يسخّن المصهور أسرع مما تبرّده الأسطوانات. |
| حرارة المصهور | 212 °C | 185–192 °C | اصفرار ورائحة: حامل LLDPE هو الذي يتدهور لا CaCO3. |
| بروفيل الأسطوانة | 190 °C ثابتة في كل المناطق | 165 → 185 °C تنازلي | منطقة التغذية أسخن من اللازم: المسحوق يعقد جسورًا في الحلق، والإنتاجية تتأرجح بين طفرة وجفاف. |
| حرارة القالب | 170 °C | 180–185 °C | ضغط القالب عالٍ، سطح الخيط ممزق، فتحات القالب متجمدة جزئيًا. |
| الفراغ عند فتحة التفريغ | −0.02 ميجاباسكال | −0.06 إلى −0.09 ميجاباسكال | المعدن يحمل 0.3–0.5% رطوبة في رطوبة الخليج؛ وهذه هي المسامية. |
| المغذي | حجمي، غير معاير | وزني، ±0.5% | الحشو يتأرجح 78–83%: والكثافة والتشتيت يتأرجحان معه. |
الاكتشاف المهم هو الأسهل تفويتًا: فوق نحو 75% حشو، تتوقف سرعة البرغي عن كونها رافعة إنتاجية. المصهور محدود بالعزم أصلًا، فلم تشترِ الـ 130 لفة/دقيقة الإضافية طنية تُذكر — بل أضافت حرارة قصّ فقط. كان العميل يدير المفتاح الوحيد المتاح له.
ما غيّرناه وبأي ترتيب
- أنزل السرعة أولًا، وقس الإنتاجية بعدها. 560 → 420 لفة/دقيقة، مع فحص العزم وحرارة المصهور عند كل خطوة. نزلت الإنتاجية 8% ثم عادت مع تصحيح البروفيل — كان الخط يعمل ضد قدرته التبريدية.
- قلب بروفيل الأسطوانة. من 190 °C ثابتة إلى بروفيل تنازلي: 165 °C عند حلق التغذية يرتفع إلى 185 °C قبل القالب. التغذية الباردة تنهي الجسور؛ وحرارة القصّ تقوم بالصهر، وهذا ما يحتاجه مركّب عالي الحشو.
- رفع القالب إلى 180–185 °C. مصهور الحشو العالي يحتاج قالبًا ساخنًا ليعبر الفتحات دون تمزيق سطح الخيط؛ والإعداد السابق كان منسوخًا من تركيبة 60%.
- فتح الفراغ إلى −0.08 ميجاباسكال. كانت الفتحة تعمل على −0.02 ميجاباسكال، وهو ما يكفي لإحكام الإغلاق ولا يكفي لإزالة الرطوبة التي يجلبها المعدن. اختفت المسامية في الوردية نفسها.
- معايرة المغذي وقفله. جرى التحقق من فقدان الوزن مقابل عينة تجميع 10 دقائق؛ ورقم الحشو الذي يعلنه العميل لعملائه هو الآن الحشو الذي يعمل به الخط فعليًا.
النتيجة
عادت الحبيبات لتجتاز فحص الاستلام لدى العميل نفسه — اللون والسطح وفيلم منفوخ عند 40 ميكرومتر بلا ثقوب — عند 600–650 كجم/ساعة على 80% CaCO3، وهو داخل النطاق المعروض لـ KTE-75B. ولم يُستبدل أي عنصر برغي أو جلب أسطوانة أو قالب، ولم يتغير التركيب.
تكوين الخط
| المرحلة | المعدات | في هذه الحالة |
|---|---|---|
| الماكينة الرئيسية | KTE-75B، 71 مم، 2×1,530 نيوتن·متر، 132–160 كيلوواط | بلا تغيير؛ إعدادات فقط |
| هندسة البرغي | كتل عجن 45°/90°، عناصر W6Mo5Cr4V2، جلب ثنائي المعدن | بلا تغيير؛ فحص التآكل أظهر 0.3 مم في أول كتلة خلط |
| التغذية | فقدان وزن على المعدن، وحجمي على الحامل | كلاهما معاير؛ مغذي الحامل مبرمج للترقية إلى وزني |
| التفريغ من الغازات | فتحة تفريغ على الأسطوانة 7 | −0.02 → −0.08 ميجاباسكال |
| التحبيب | قطع ساخن بحلقة مائية، مجفف طرد مركزي، غربال اهتزازي | ماء 45–55 °C، قالب 180–185 °C |
ما ينتقل إلى خطك
إذا كنت تشغّل 75–85% CaCO3 أو تلكًا على برغي مزدوج، فالتسلسل أعلاه أول ما تفحصه في باثق ماستر باتش الحشو قبل أن تقبل عرضًا لماكينة أكبر:
ثلاث قراءات تحسم الحالة
حرارة المصهور مقابل حد الحامل — فوقه، الاصفرار كيمياء لا لون. مستوى الفراغ عند الفتحة — تحت −0.06 ميجاباسكال، المسامية عند حشو 80% مشكلة تفريغ لا مشكلة تشتيت. الطاقة النوعية (كيلوواط·ساعة/كجم) — إذا ارتفعت والإنتاجية لم ترتفع، فأنت تسخّن المركّب لا تصنعه.
التصحيح نفسه ينطبق على التلك، وهو أصعب تبلّلًا وأكثر تآكلًا: نافذة الحرارة متشابهة لكن هندسة البرغي وباقة مقاومة التآكل ليست كذلك. صفحة ماستر باتش حشو التلك تغطي هذا الفرق، وصفحة CaCO3 الصفحة تحمل جدول المعايير الذي جرى التحقق من هذه الحالة عليه.
الأسئلة الشائعة
لماذا لم ترفع سرعة البرغي الأعلى الإنتاجية في هذا الباثق؟
لأن الخط فوق نحو 75% حشو محدود بالعزم لا بالحجم. البراغي ممتلئة أصلًا؛ وإدارتها أسرع تضيف حرارة قصّ دون سعة نقل. في هذا الخط كلفت الـ130 لفة/دقيقة الإضافية نحو 25 °C من حرارة المصهور واشترت أقل من 5% إنتاجية.
هل كان CaCO3 هو المشكلة؟
لا. جرى التحقق من الطلاء والشبكة مقابل شهادة الاستلام ولم يتغيرا. والرطوبة التي حملها المعدن (0.3–0.5%) لم تصبح عيبًا إلا لأن الفتحة كانت تعمل على −0.02 بدل −0.08 ميجاباسكال.
هل كانت ماكينة أكبر ستحلّها؟
كانت ستخفيها. باثق أكبر بنفس بروفيل 190 °C الثابت ونفس الفراغ الضعيف كان سينتج الحبيبات الصفراء المسامية نفسها بتكلفة رأسمالية أعلى. العيب كان في الإعدادات: والماكينة الأكبر كانت ستكررها.
كم تستغرق زيارة تشغيل كهذه؟
من ثلاثة إلى خمسة أيام لخط واحد مع مادة في الموقع: وردية لقراءة اللوحة وسحب عينة، ووردية لتغيير الإعدادات والتحقق منها، والباقي لتدريب رؤساء الورديات لتبقى الإعدادات بعد الزيارة. وقت التأشيرة منفصل ويعتمد على البلد.
من أين يأتي هذا السجل
تقارير التشغيل التجريبي وسجلات الصيانة وورقة المعايير الصادرة مع الخط. أرقام الماكينة هي النطاقات المعروضة للموديل؛ ونوافذ العملية تتبع جدول معايير Kerke وتُؤكَّد في اختبار مادة قبل أن تصبح نقطة ضبط إنتاجية. وحيث طلب العميل عدم ذكر اسمه، يُحفظ البلد والتطبيق ويُحجب اسم الشركة.
راجعها فريق العمليات في Kerke، نانجينغ. نُشرت الحالة في 9 نوفمبر 2026.
أرسل 25–50 كجم ونشغّلها على باثق المختبر لدينا: حبيبات وفيديو تشغيل وتقرير إنتاجية خلال 3–7 أيام.
باثق ماستر باتش الحشو — النسخة المختصرة
ملاحظة عن باثق ماستر باتش الحشو: القراءات في هذا السجل من يوميات التشغيل التجريبي للخط الموصوف، والإعدادات هي التي تُركت عند العميل. تعامل معها كنقطة بداية لمادتك لا كضمان — التصحيح نفسه على درجة حشو أو حامل مختلف ينتهي إلى رقم مختلف.
مواد ذات صلة على الموقع: خطوط البثق حسب التطبيق · أنواع مكابس البثق ذات البرغي المزدوج · عرض سعر مجاني لخط البثق · ويكيبيديا: البثق