
الماكينة · بثق عجانة للمركّبات
بثق عجانة للمركّبات (KNE-400 / 800 / 1200)
عجانة من نوع Banbury تنجز في وحدة واحدة مكثّفة للعملية ما يحتاج إليه البرغي المزدوج إلى مرحلتين: تبلّل المسحوق وتشتّته بينما يكون المركّب ما زال معجونياً، والبرغي الأحادي المثبّت على تفريغها لا يفعل سوى بناء ضغط القالب. الخط المناسب لـ CaCO3 بحشو فوق 85%، وكربون أسود فوق 50%، ومركّبات الكابلات، وTPU/TPE/TPO/EVA/TPR/PVC.
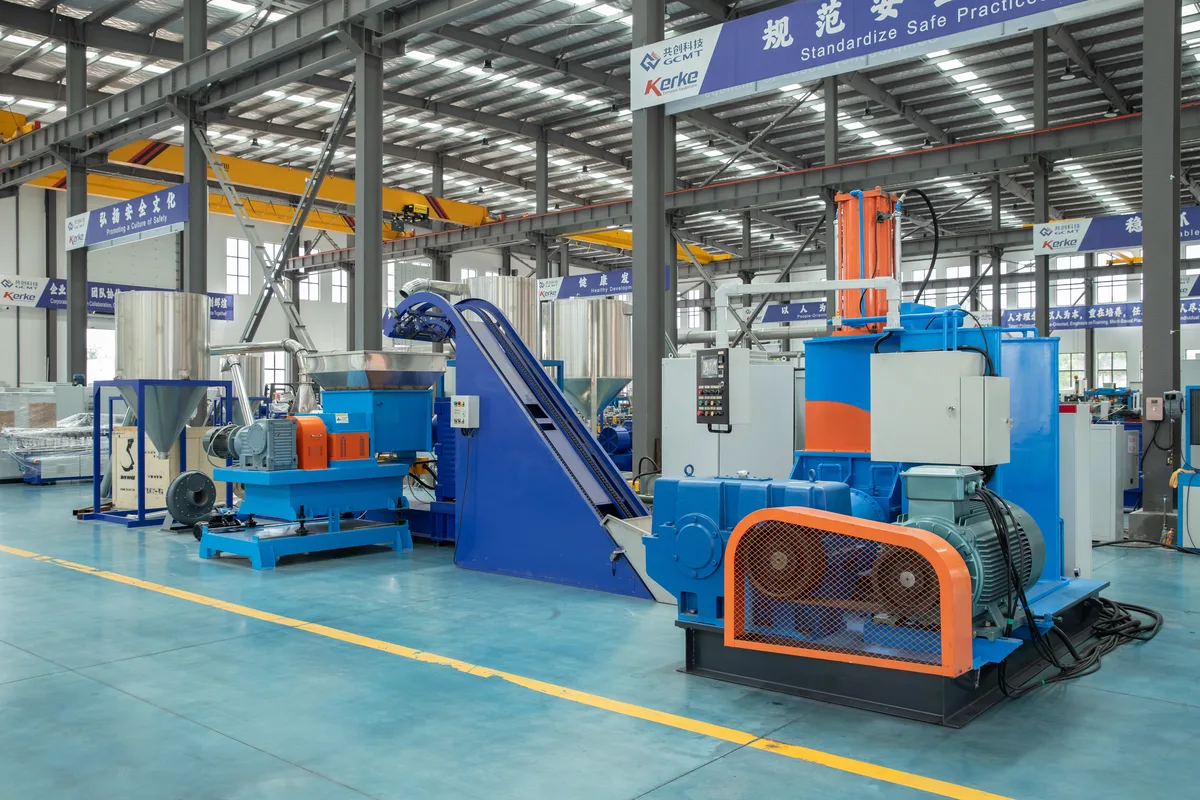 بثق عجانة للمركّبات: صورة الورشة 1، ورشة Kerke، نانجينغ
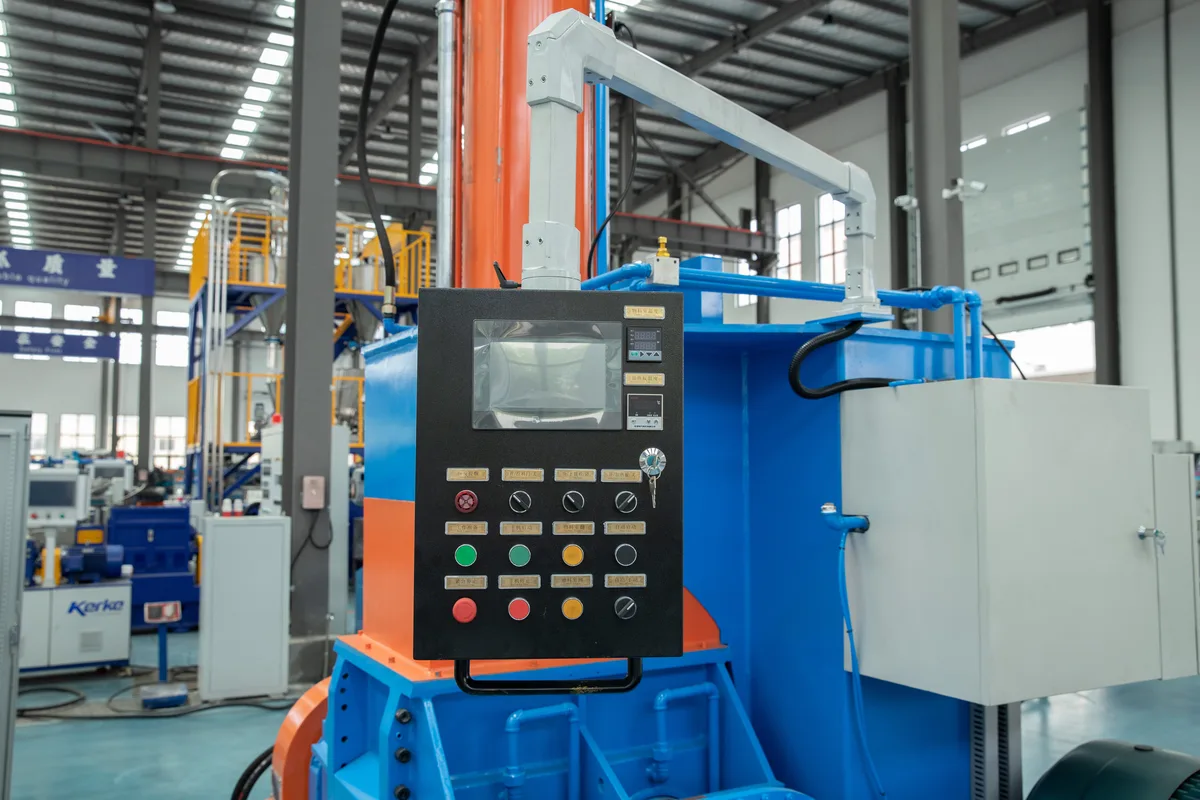 بثق عجانة للمركّبات: صورة الورشة 2، ورشة Kerke، نانجينغ
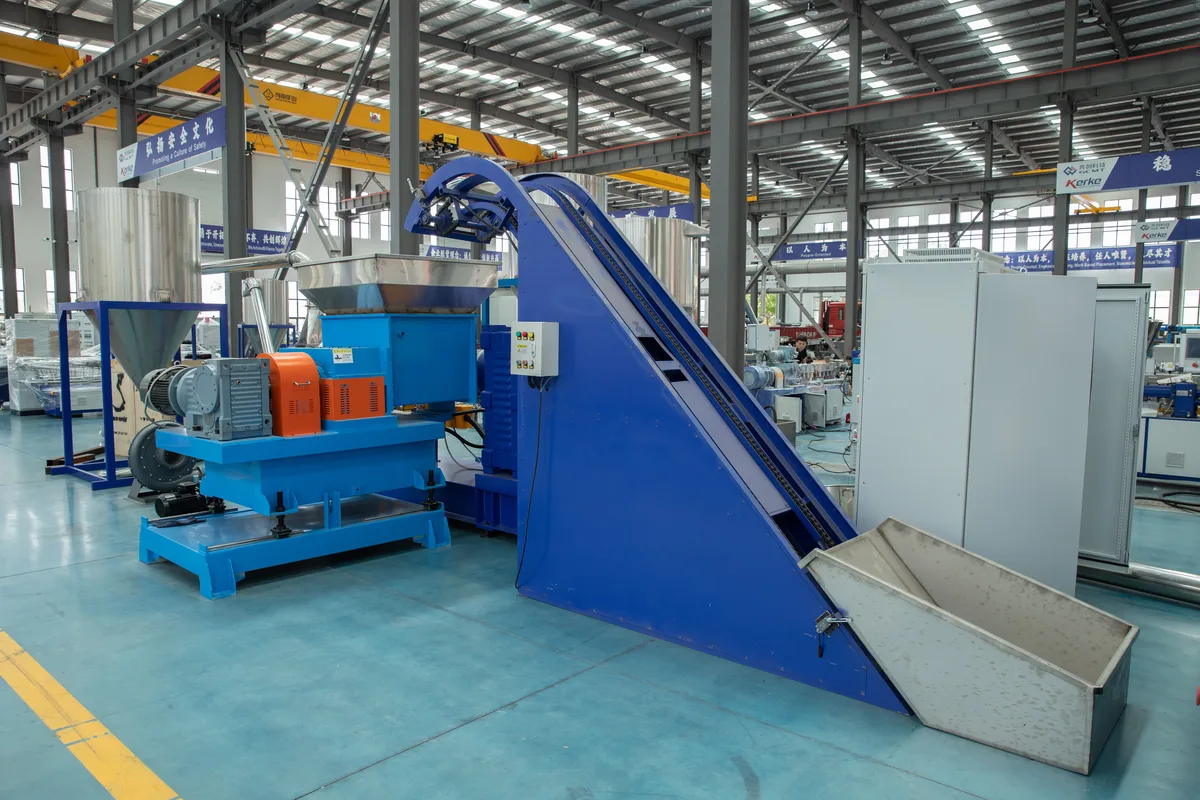 بثق عجانة للمركّبات: صورة الورشة 3، ورشة Kerke، نانجينغ
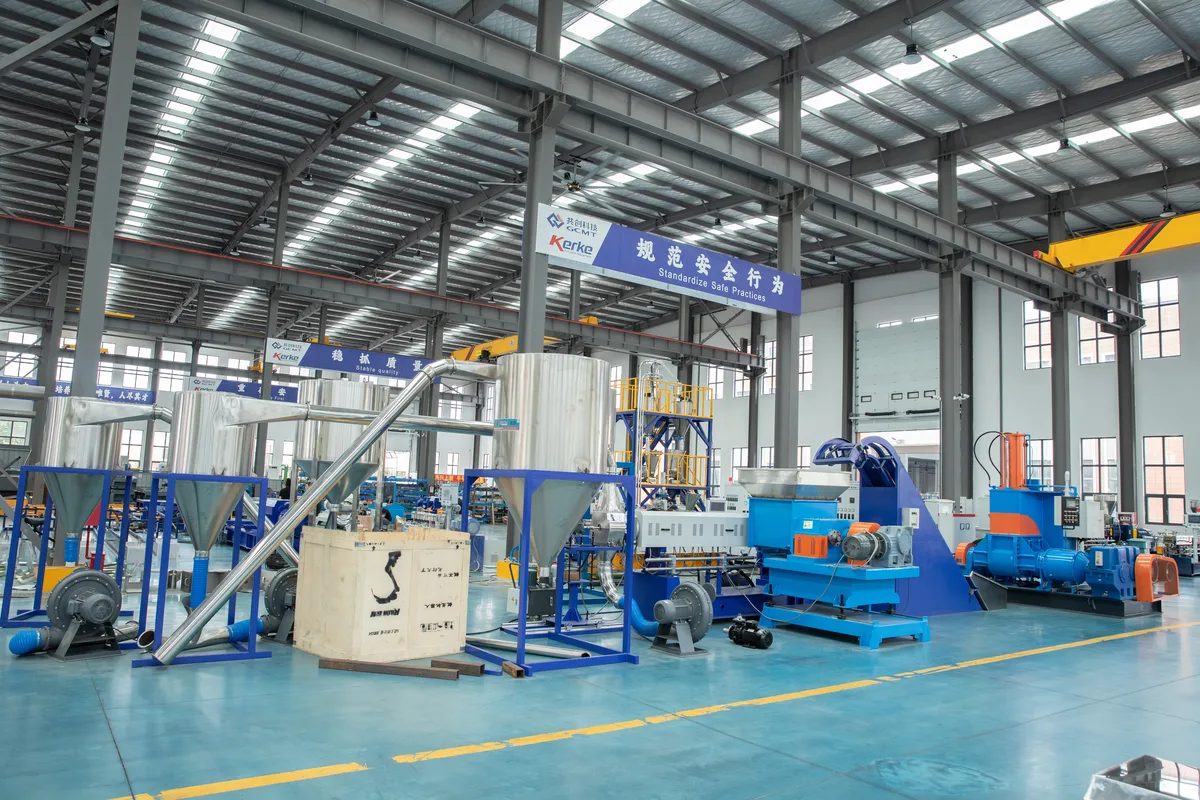 بثق عجانة للمركّبات: صورة الورشة 4، ورشة Kerke، نانجينغ
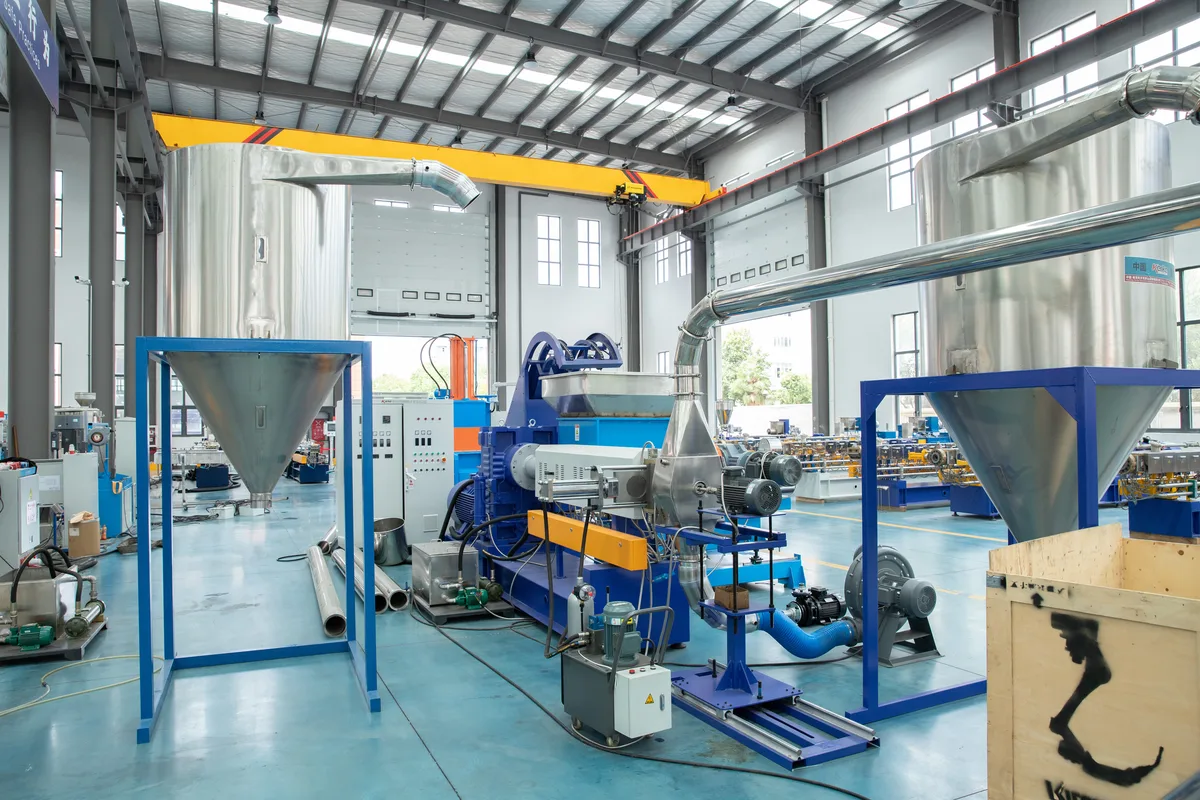 بثق عجانة للمركّبات: صورة الورشة 5، ورشة Kerke، نانجينغ
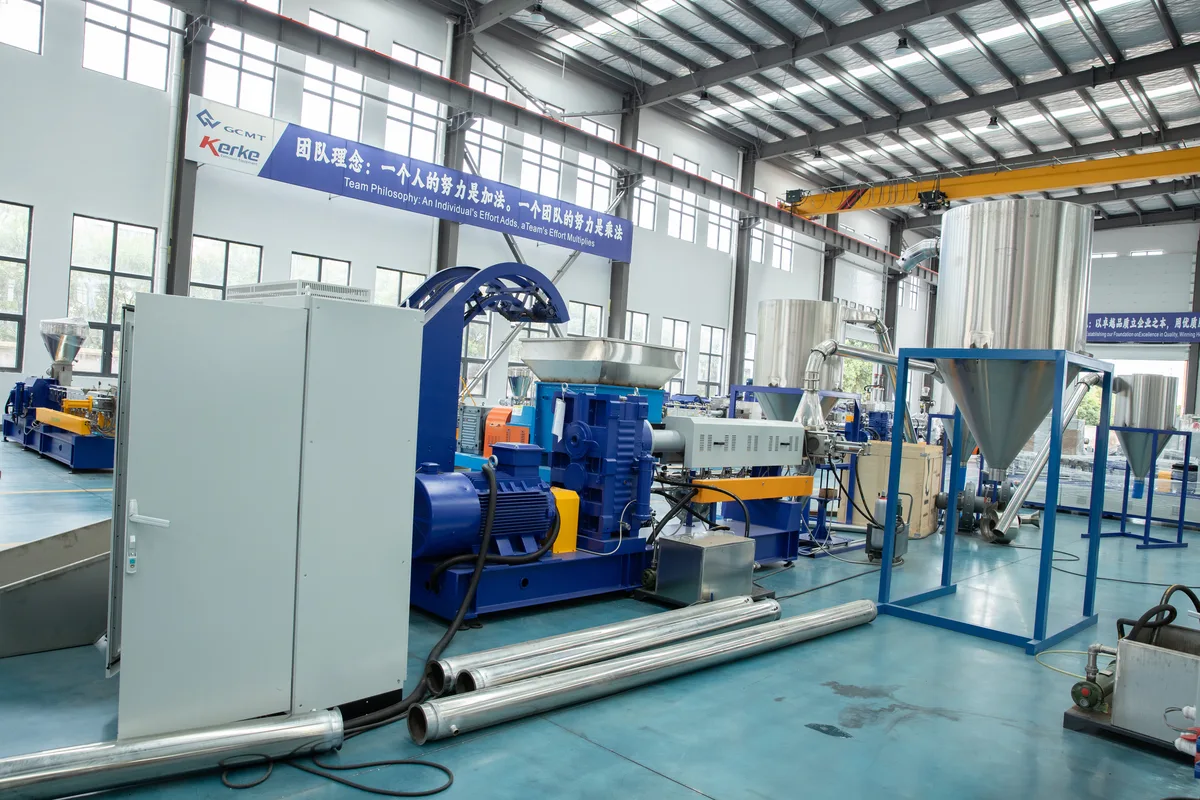 بثق عجانة للمركّبات: صورة الورشة 6، ورشة Kerke، نانجينغ
إجابة سريعة
بثق العجانة للمركّبات هو قسم عجن من نوع Banbury مع تفريغ ببرغي أحادي، يعملان كخط واحد متصل: العجانة تبلّل الحشو وتشتّته بتدفق انسدادي، والبرغي يبني الضغط فقط. ثلاث فئات للخط — KNE-400 (35 لتر) وKNE-800 (75 لتراً) وKNE-1200 (110 لترات) — تغطي 200–850 كجم/ساعة عند 85–90% من CaCO3 وحتى 1,000 كجم/ساعة إجمالاً.
صور من الورشة وفيديو تشغيل — مصوّرة على خطوطنا، وليست صوراً جاهزة.
جدول المواصفات
| الخط | قسم العجن | الدفعة | المحرك الرئيسي | الإنتاجية عند 85–90% من CaCO3 | التحبيب |
|---|---|---|---|---|---|
| KNE-400 | 35 لتراً | 26–45 كجم | 55 kW · 6P | 200–300 كجم/ساعة | حلقة مائية / تحت الماء |
| KNE-800 | 75 لتراً | 60–85 كجم | 110 kW · 6P | 350–550 كجم/ساعة | حلقة مائية / تحت الماء |
| KNE-1200 | 110 لترات | 100–140 كجم | 160 kW · 6P | 600–850 كجم/ساعة | تحت الماء / حلقة مائية |
تُقاس الإنتاجية عند 85–90% من CaCO3؛ وعند حشو أقل يعمل القسم نفسه أسرع حتى سقف الفئة. وقسم 55 لتراً (75 kW و45–75 كجم للدفعة و300–450 كجم/ساعة) يقع بين KNE-400 وKNE-800 ويُسعَّر عند الطلب.
خمس مزايا لقسم العجن
| الخاصية | لماذا تهم في الإنتاج |
|---|---|
| تخلط في الطور الرطب والمعجوني واللزج | يحدث التشتيت قبل انصهار المركّب كلياً، فلا يُطلب من الحامل أبداً أن يتحمل حرارة القصّ التشتيتي. |
| مدمجة وعالية الناتج لكل حجم عمل | عدة خطوات عملية في وحدة واحدة — مساحة أقل ونقل أقل بين الماكينات. |
| توزيع ضيق لزمن المكوث | قريب من التدفق الانسدادي: كل جسيم يمر بتاريخ حراري وقصّي متشابه، فيتكرر اللون والتشتيت من دفعة لأخرى. |
| تنظيف ذاتي أقصى | لا إخراج يدوي بين الدرجات؛ والتحويل تفريغ لا وردية كاملة. |
| سطح تبادل حراري كبير | نسبة السطح إلى الحجم تسحب حرارة القصّ بالسرعة التي تدخل بها من الدوارات — ولهذا يبقى PVC والمركّبات عالية الحشو ضمن المواصفة. |
مواصفات مشتركة للفئات الثلاث
- سرعة الدوارات — العمود الأمامي 39 دورة/دقيقة والخلفي 30 دورة/دقيقة (متعاكسان وبسرعتين مختلفتين: هذا الفرق هو فعل العجن).
- إدارة مساعدة — 1.5 kW (KNE-400) و2.2–3.75 kW (KNE-800) و5.5 kW (KNE-1200)، 4P، لبرغي التفريغ وآلية الإدارة.
- التغذية — تغذية أمامية أو خلفية حسب توزيع صومعة الحشو ونقطة حقن الزيت لديك.
- التفريغ — تفريغ بالقلب إلى البرغي الأحادي، لتعمل العجانة بالدفعات بينما يعمل الخط باستمرار.
- إحكام العمود — إحكام ميكانيكي قسري محكم، مركّب من جهة المسحوق لا المصهور.
- الحرارة — تبريد مائي عبر القميص والدوارات، بتحكم رقمي يفتح الماء تلقائياً عند تجاوز القيمة المحددة.
- دورة الدفعة — نحو 4–7 دفعات في الساعة، يحددها سرعة تبلّل القسم للمسحوق لا قدرة المحرك.
متى يكون خط العجانة الشراء الصحيح
تقنية العجانة موجودة من أجل تكثيف العملية: عدة خطوات في الوحدة نفسها، وناتج عالٍ لكل حجم عمل، ومرونة تشغيل درجات ومنتجات مختلفة على ماكينة واحدة. ونطبقها على البلاستيك فقط — المركّبات الحرارية والماستر باتش عالي الحشو — حيث لهذه المرونة قيمة تجارية وحيث يضرّ القصّ التشتيتي للبرغي المزدوج بالحامل.
المهام التي تُشترى من أجلها
- ماستر باتش حشو فوق 85% — CaCO3، تلك أو معدن مختلط. وفوق هذا المستوى يصفّر القصّ التشتيتي للبرغي المزدوج الحاملَ؛ أما العجانة فتبلّل المسحوق دون تلك الحرارة.
- ماستر باتش أسود فوق 40–50% كربون أسود — المهمة الكلاسيكية الأخرى للعجانة، على الخط نفسه بمجموعة دوارات وقالب مختلفة.
- مركّبات الكابلات — حيث يجب أن يكون المركّب متجانساً عبر المقطع كله والتاريخ الحراري قصيراً.
- TPU / TPE / TPO / EVA / TPR / PVC — أنظمة محمّلة بالزيت وملدَّنة تحتاج مرحلة تبلّل ظاهرة، وPVC حساس للحرارة لا يتحمل القصّ التشتيتي إطلاقاً.
التحبيب: ما نوصي به وما لا نوصي به
| المنتج | الخيار الأول | مقبول | غير موصى به |
|---|---|---|---|
| CaCO3 ماستر باتش حشو، 85–90% | حلقة مائية وسطح ساخن | سطح قالب بتبريد هوائي (حامل حساس للماء) | خيطي فوق 85% |
| ماستر باتش أسود، كربون أسود 40–50% | تحت الماء | حلقة مائية وسطح ساخن | خيطي |
| إلاستومرات TPU · TPE · TPO · TPR | تحت الماء | حلقة مائية وسطح ساخن | خيطي |
| ماستر باتش ملوّن، حشو منخفض | حلقة مائية وسطح ساخن | خيطي، حيث يُدقَّق شكل الحبيبة | — |
التحبيب تحت الماء وبالحلقة المائية يقطعان عند سطح القالب، فتتشكل الحبيبة وتُبرَّد قبل أن تلامس شيئاً. أما القطع الخيطي فيسحب المصهور عبر حوض ماء أولاً — وهنا بالضبط يفشل المركّب عالي الحشو أو عالي الزيت: يصبح الخيط هشاً وينقطع، أو يتمدد ويتشوه على الناقل. لذلك فإننا لماستر باتش الأسود وللإلاستومرات نعرض تحت الماء أو بحلقة مائية فقط. ويبقى الخيطي في الكتالوج لأعمال الألوان والمركّبات منخفضة الحشو حيث يفحص العميل شكل الحبيبة لا الكثافة الظاهرية.
يُحدَّد القالب والسكين وماء التبريد كمجموعة واحدة مع قسم العجن. وتغيير نظام التحبيب لاحقاً يعني تغيير سرعة برغي التفريغ أيضاً، لذا يُقرَّر ذلك عند عرض السعر لا بعد التركيب.
لماذا تُشترى هذه الماكينة عادة
خط ماستر باتش عالي الحشو
فوق 85% يتوقف المصهور عن السلوك كمادة بوليمرية: لا يستقبل حرارة القصّ، ولا تستطيع ماكينة واحدة أن تبلّل…
خط بثق ماستر باتش أسود
يكلّف الكربون الأسود فوق 40% ما بين خُمس وربع إنتاجية ماستر باتش ملوّن عام على الماكينة نفسها — فالتشتيت يأكل…
خط بثق ماستر باتش ملوّن
ماستر باتش الألوان عمل يقوم على التشتيت ومعه مشكلة تنظيف: الخط نفسه عليه إنتاج تشتيتات صبغية بنسبة 20%…
خط إلاستومرات TPE / TPU / TPR
يهيمن الزيت على مركّبات الإلاستومرات: يأخذ SEBS من 100–300 phr، وحقنه كله دفعة واحدة يجعل البرغي ينزلق…
الأسئلة الشائعة
بثق عجانة أم برغي مزدوج على مرحلتين؟
حتى نحو 85% حشو يكون البرغي المزدوج ذو المرحلتين أرخص لكل كجم/ساعة وأسهل تشغيلاً. وفوق ذلك — أو عندما لا يتحمل الحامل حرارة القصّ التشتيتي كما في PVC وTPE عالي الزيت — تفوز العجانة: تبلّل المعدن دون الحرارة التي تصفّر الماستر باتش.
لماذا يوجد برغي أحادي على تفريغ العجانة؟
لأن بناء ضغط القالب داخل قسم العجن سيضيف بالضبط القصّ الذي اختيرت العجانة لتجنبه. والبرغي الأحادي يبني الضغط بسرعة منخفضة ولا يضيف خلطاً ويحفظ التاريخ الحراري قصيراً. العجانة تعمل بالدفعات والبرغي يجعل الخط متصلاً.
أي نظام تحبيب لماستر باتش الأسود؟
تحت الماء، أو حلقة مائية بسطح ساخن. لا نوصي بالقطع الخيطي لماستر باتش الأسود: عند 40–50% كربون أسود يكون الخيط هشاً وينقطع في حوض الماء، وتعود الخيوط المقطوعة مباشرة إلى العجانة. والنظامان الموصى بهما يقطعان عند سطح القالب، فتُبرَّد الحبيبة قبل أن تتشوه.
أي نظام تحبيب لـ TPU أو TPE أو TPR؟
تحت الماء، مع الحلقة المائية كبديل مقبول. لا يُوصى بالقطع الخيطي: إلاستومرات عالية الزيت تتمدد على الناقل وتتشوه تحت السكين وتسدّ السحب. أما التحبيب تحت الماء فيمنح الحبيبة المستديرة السائبة التي يتوقعها السوق من مركّب إلاستومري.
كيف تعطي ماكينة دفعات إنتاجاً متصلاً؟
ينفّذ قسم العجن 4–7 دفعات في الساعة ويفرّغ كل دفعة بالقلب إلى قادوس البرغي الأحادي. والبرغي يجرّع باستمرار، فيتلقى المحبّب تغذية ثابتة رغم أن الخلط نفسه بالدفعات.
كيف يُحدَّد حجم الخط؟
من كمية المسحوق التي يستطيع قسم العجن تبلّلها في الساعة، لا من كيلوواط المحرك. نطلب نعومة الحشو وMFI للحامل ونسبة الزيت أو الملدّن والإنتاجية المستهدفة، ثم نحدد برغي التفريغ والقالب على أساس ذلك الرقم. وقد يختلف خطان بالقدرة نفسها بنسبة 40% في الإنتاجية لهذا السبب وحده.
من أين جاءت هذه الأرقام
أقطار البراغي والسرعات وقدرات المحركات وعزم الدوران والإنتاجية المرجعية مأخوذة من جدول مواصفات Kerke ومن ورقة البيانات الرئيسية للمنتج، ومقارنة بسجلات التشغيل التجريبي. وعند اختلاف قيمة الكتالوج عن قيمة الاختبار، نعتمد قيمة الاختبار في عرض السعر.
راجعها فريق العمليات في Kerke، نانجينغ. تحديث الصفحة 6 نوفمبر 2026.
أرسل 25–50 كجم، ونعيد الحبيبات وفيديو وتقريراً بالمعايير المستخدمة خلال 3–7 أيام.
بثق العجانة للمركّبات — الخلاصة
ملاحظة عن بثق العجانة للمركّبات: ما يفرّق ماكينة عن أخرى هو فئة العزم ونسبة L/D وحزمة مقاومة التآكل الملائمة لمادتك، لا معيار التصنيع. ضع قائمة مختصرة من الجداول ثم أكّد اختيارك باختبار.
مواد ذات صلة على الموقع: خطوط البثق حسب التطبيق · دليل اختيار الباثق · عرض سعر مجاني لخط البثق · ويكيبيديا: بثق البرغي المزدوج