
Конструкция шнека · 9 мин чтения
Как задать отношение L/D двухшнекового экструдера по рецептуре
L/D — не оценка качества. Это длина процесса, которую вы покупаете под точки питания, расплавный затвор, диспергирующее смешение, дегазацию и подпор давления. Здесь приведены диапазоны, которые мы реально предлагаем, по степени наполнения и числу добавок, и четыре вопроса, вскрывающие завышенное L/D.
Коротко: для линии компаундирования добавок на PP или PE 32–36 L/D закрывают рецептуру с одной подачей и малым числом добавок; 40–44 L/D — обычный выбор, когда появляется боковая подача или один вент; 48–52 L/D — для высокого наполнения, двух и более точек питания и вакуумной дегазации; 56–60 L/D окупаются только тогда, когда рецептуре нужны и длинная диспергирующая секция, и многоступенчатое вентирование. Выше 60 L/D вы обычно покупаете транспортирующую длину, которая ничего не делает.
L/D по рецептуре: таблица, по которой мы считаем
Диапазоны ниже взяты с линий, которые мы запускали. Они предполагают соосный зацепляющийся шнек со стандартным классом глубины витка 4 мм и окно скорости 300–800 об/мин. Читайте строку под свой пакет добавок, а не под размер машины: машины 75 и 95 мм на одной рецептуре попадают в один диапазон L/D.
| Рецептура | Подачи | Венты | Диапазон L/D | Примечания |
|---|---|---|---|---|
| PE/PP + 1–3 % суперконцентрата, подача гранулой | 1 | 0–1 | 32–36 | Достаточно компактной последовательности плавления и распределения |
| PE/PP + 5–15 % пакета добавок, порошковая смесь | 2 | 1 | 40–44 | Боковая подача для сдвигочувствительных добавок |
| Наполненный компаунд, 20–40 % CaCO3/тальк | 2–3 | 1–2 | 44–48 | Боковая подача наполнителя после расплавного затвора |
| Наполнительный суперконцентрат, 70–85 % CaCO3 | 2–3 | 2 | 48–52 | Двухступенчатое вентирование, высокая защита от износа |
| PA/PBT, армированный стекловолокном, 20–35 % стекла | 2–3 | 1–2 | 48–56 | Боковая подача волокна ниже расплавного затвора, затем транспортировка с низким сдвигом |
| Реактивная экструзия / совмещённый сплав | 3+ | 2+ | 52–60 | Длину определяют время пребывания и ступенчатый впрыск |
Что реально дают каждые 4 L/D
На шнеке 44 мм один диаметр — это 44 мм осевой длины. Четыре диаметра — примерно одна полная функция процесса. Мышление блоками по 4 D держит спецификацию честной:
| Блок | Функция | Что нужно |
|---|---|---|
| 4–6 D | Питание и транспортировка твёрдого | Элементы с глубоким витком, принудительный питатель при насыпной плотности < 0,35 г/см³ |
| 6–8 D | Плавление и расплавный затвор | Кулачки; именно затвор заставляет работать первый вент |
| 4–8 D | Диспергирующее смешение | Кулачки 30°/60°/90°, ширина под пигмент или наполнитель |
| 4–6 D | Боковая подача и ввод | Окно подачи, затем транспортировка с низким сдвигом, чтобы не ломать волокно |
| 4–6 D | Дегазация | Окно вента после напорного затвора, вакуумный патрубок |
| 4–6 D | Подпор давления | Дроссельные элементы или шестерённый насос; контроль температуры расплава |
Сложите нужные блоки и округлите до ближайшего стандартного цилиндра. Поэтому два поставщика могут оба написать «48 L/D» и поставить совершенно разные машины: у одного 8 D диспергирующего смешения, у другого 8 D мёртвой транспортировки.
Почему машина 52 L/D может быть хуже 44 L/D
Каждый лишний диаметр добавляет запас полимера внутри цилиндра. На машине 52 L/D, 65 мм при 700 кг/ч дополнительные 8 D держат порядка 4–6 кг расплава. У этого запаса три издержки:
- Пусковой отход. Дополнительный объём нужно промыть кондиционным материалом, прежде чем поток гранулы стабилизируется. Больше запаса — больше килограммов на каждый пуск.
- Тепловая история. Большее время пребывания при температуре расплава разрушает термочувствительные добавки; пакет стабилизаторов, рассчитанный на 90 секунд, может не выдержать 150.
- Смена марки. Переходная пробка между двумя цветами или двумя уровнями наполнения масштабируется по запасу, а не по производительности.
Контраргумент справедлив: если дополнительная длина несёт настоящую функцию процесса (второй вент, подача волокна ниже по потоку, зона реакции), она окупается. Проверка проста — попросите поставщика отметить на чертеже по цилиндрам, что делает каждая зона. Если две соседние зоны обе «транспортировка», длина декоративная.
Как проверить заявленное L/D до подписания
Диаметр шнека и L/D — две цифры, которые чаще всего называют вольно, потому что обе можно подать диапазоном, льстящим машине. Четыре вопроса всё решают:
- L/D измеряется по шнеку или по цилиндру? Длину процесса следует указывать как эффективную длину от первого окна подачи до фильеры, а не полную длину шнека вместе с соединительной муфтой.
- Сколько цилиндров и зачем каждый? Машина 48 L/D на 12 цилиндрах и машина 48 L/D на 10 цилиндрах имеют разную дискретность для будущих изменений.
- Какая максимальная скорость шнека при таком L/D? Длинные шнеки и высокая скорость конфликтуют: вал должен передавать больший момент на большей длине, появляются ограничения по прецессии. Если поставщик заявляет 1 200 об/мин при 60 L/D, просите кривую снижения момента.
- Можно ли перекомпоновать шнек, не разрезая валы? Валы под стандартные элементы допускают перекомпоновку; шлицевая или сварная конструкция фиксирует процесс, который вы покупаете сегодня.
Получите ответы письменно в предложении с приложенным чертежом нумерации цилиндров. Одно это приложение снимает большинство споров о масштабировании потом.
Частые вопросы
Всегда ли большее L/D лучше для смешения?
Нет. Качество смешения задают кулачки и число проходов через них, а не общая длина. Шнек 40 L/D с удачно расположенной 6 D диспергирующей секцией смешивает лучше, чем 56 L/D с теми же кулачками, размазанными по 12 D транспортировки.
Какое L/D нужно для PP с 30 % талька?
Обычно 44–48 L/D с двумя точками питания: полимер на цилиндре 1, тальк сбоку после расплавного затвора, один атмосферный вент и опционально вакуумный вент перед фильерой. Ниже 44 L/D вент обычно оказывается слишком близко к боковой подаче, чтобы держать стабильный затвор.
Можно ли добавить L/D позже, прикрутив цилиндры?
Только если машина это предусматривала. Удлинение требует более длинного вала, более длинного набора цилиндров, дополнительных зон обогрева и редуктора с запасом момента. Дооснащение существует, но стоит 25–40 % новой перерабатывающей секции; решайте L/D до заказа, а не после.
Как L/D меняется с диаметром шнека при той же производительности?
Меняться не обязан. L/D — это отношение длины процесса. С диаметром меняются удельный момент и свободный объём. Две машины с одинаковыми L/D и удельным моментом дают одинаковое качество рецептуры при разных абсолютных производительностях.
Влияет ли L/D на энергопотребление?
Косвенно. Длинные шнеки добавляют нагрузку на привод и обогрев, но и позволяют мешать мягче на меньшей скорости. Удельная энергия (кВт·ч/кг) обычно улучшается с правильным L/D до определённого предела, затем выходит на плато; после 60 L/D кривая обычно идёт вверх из-за роста потерь на транспортировку.
Откуда эти цифры
Диапазоны L/D собраны по протоколам пусконаладки Kerke 2023–2026 на машинах KTE 27 — KTE 95 и сверены с опубликованными параметрическими таблицами четырёх поставщиков из Цзянсу. Это референсные диапазоны для спецификации, а не гарантированные производительности. Распределение зон в таблице 2 — типовые значения: рецептура с наполнителем очень низкой насыпной плотности потребует один-два дополнительных диаметра в зоне питания. Если вашей рецептуры нет в таблице 1, пришлите 25–50 кг полимера и добавки — вернём измеренную рекомендацию вместо расчётной.
Отношение L/D двухшнекового экструдера — кратко
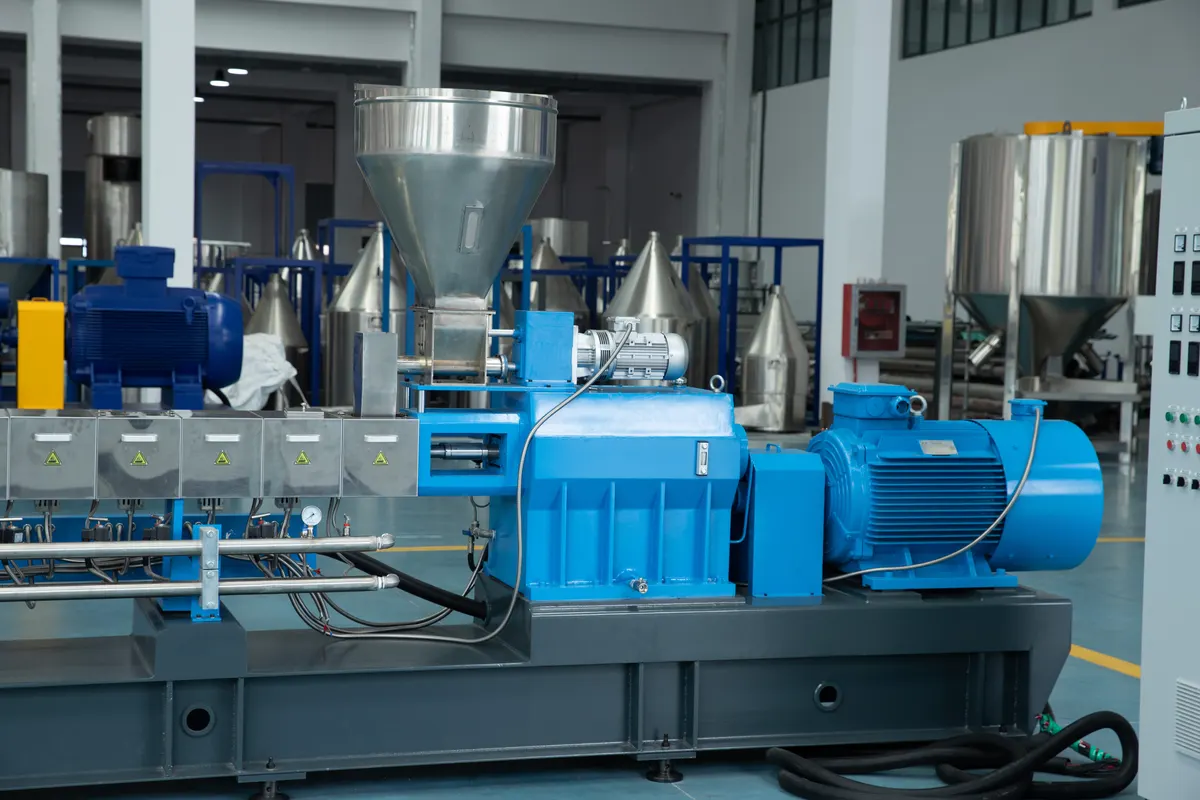
Практическое правило: посчитайте функции процесса, нужные вашей рецептуре, переведите их в блоки по 4 D, сложите и выберите ближайшее стандартное число цилиндров. Не начинайте с цифры L/D конкурента — начинайте со своего пакета добавок и требований по вентированию.
Связанные материалы на сайте: где должно стоять вакуумное окно · почему питание ограничивает производительность · модельный ряд соосных двухшнековых · бесплатный расчёт линии · Википедия: двухшнековый экструдер