
Подбор · 6 мин чтения
Таблица моделей двухшнековых экструдеров: от 16 до 135 мм, от 1 до 4 000 кг/ч
Полная таблица моделей с диаметром шнека, скоростью, двигателем, моментом и референсной производительностью — и как читать её, не завысив ожидания по мощности. Референсная страница таблицы моделей Kerke.
Подбор начинается с материала и требуемой производительности, затем класс момента, затем L/D. Диаметр — последний выбор, а не первый: две машины одного диаметра могут различаться по моменту на 80 %.
Таблица моделей
| Модель | Диам. (мм) | Скорость (об/мин) | Двигатель (кВт) | Момент (Н·м) | Производительность (кг/ч) |
|---|---|---|---|---|---|
| KTE-16 | 15.6 | 500 | 2.2 | 2×18 | 1–5 |
| KTE-20B | 21.7 | 500 | 4 | 2×30 | 2–15 |
| KTE-36B | 35.6 | 500–600 | 18.5–22 | 2×210 | 20–100 |
| KTE-50B | 50.5 | 500–600 | 55–75 | 2×525 | 80–200 |
| KTE-65B | 62.4 | 500–600 | 90–110 | 2×860 | 200–450 |
| KTE-65D | 62.4 | 300–800 | 132–160 | 2×1,530 | 350–600 |
| KTE-75B | 71 | 500–600 | 132–160 | 2×1,530 | 300–800 |
| KTE-95B | 93 | 500–600 | 250–315 | 2×3,000 | 800–1,500 |
| KTE-135D | 135 | 500–800 | 500–1,000 | 2×7,800 | 1,500–4,000 |
Момент на единицу объёма: решающая цифра
Удельный момент — это момент, делённый на межосевое расстояние в кубе (T/A³). Машины класса B работают на 6–8 и закрывают большую часть задач по суперконцентратам и компаундированию; класс D на 8–12 — для высокого наполнения, стекловолокна и высокой производительности. KTE-65B и KTE-65D имеют одинаковый диаметр шнека; D несёт на 78 % больше момента и стоит примерно на 35 % дороже.
Как честно читать колонку производительности
- Нижнее число — требовательная рецептура: высокое наполнение, много пигмента, много волокна.
- Верхнее число — благоприятная рецептура: ненаполненный PE или PP при умеренных оборотах.
- Для рыхлой плёнки и хлопьев уменьшайте вдвое: ограничение — насыпная плотность, а не машина.
- Клиенту указывайте диапазон, а не верхнее число. Верхнее число принадлежит протоколу испытаний, а не договору.
Затем выбирают L/D
32–36 для простого наполнения; 40–44 для суперконцентрата с диспергированием; 44–48 для армирования с боковой подачей и одним вакуумом; 52–60 для реактивной экструзии с двумя вентами и впрыском жидкости. Каждые дополнительные 4D добавляют время пребывания и смешение, но стоят производительности.
Частые вопросы
Какая машина нужна на 500 кг/ч наполнительного суперконцентрата?
KTE-75B в одну ступень при 80–82 % наполнения или KTE/SE-65/150 в две ступени выше 85 %. Обе предлагаются в диапазоне 400–700 кг/ч в зависимости от марки наполнителя.
Всегда ли большая машина продуктивнее на кВт?
Да, до определённого предела: удельная энергия падает с ростом диаметра, но падает и минимальная устойчивая производительность. Машина 135 мм не может экономично работать на 300 кг/ч.
Почему два каталога дают разную производительность для одной модели?
Из-за разных референсных материалов. Мы указываем производительность по семейству материала и всегда оговариваем допущение; цифра без материала — это маркетинг, а не инженерия.
Откуда эти цифры
Значения взяты из таблицы параметров Kerke, протоколов пусконаладки и сервисных отчётов по действующим линиям. Температурные окна и расходы — типовые диапазоны; подтвердите их на своём материале, прежде чем задавать как производственный режим.
Пришлите 25–50 кг — мы прогоним материал на лабораторном экструдере и через 3–7 дней вернём гранулы, видео работы и отчёт по производительности.
Таблица моделей двухшнековых экструдеров — кратко
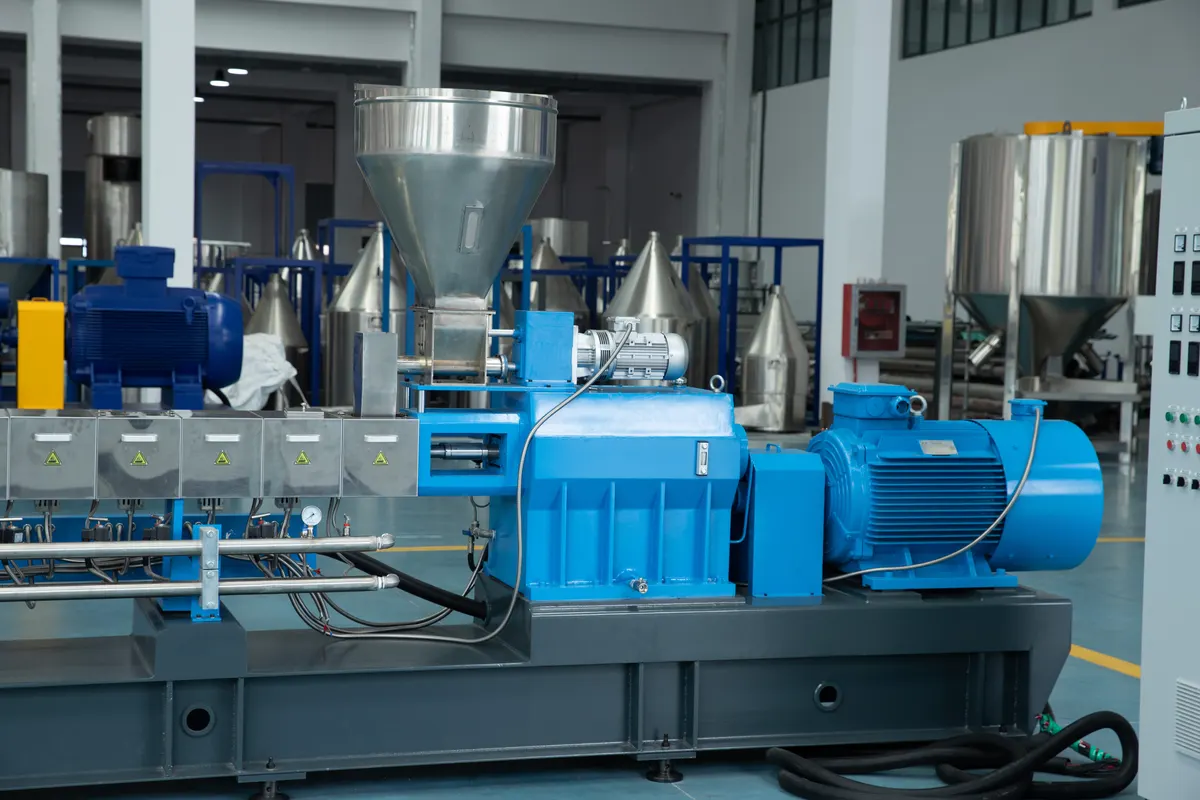
Примечание о таблице моделей: каждая цифра на этой странице — референсный диапазон, измеренный на собственной испытательной линии Kerke в Нанкине, а не каталожный максимум. Если ваш материал отличается от указанного в таблице, пришлите 25–50 кг, и мы заменим диапазон измеренным числом.
Связанные материалы на сайте: Модельный ряд двухшнековых экструдеров · Экструзионные линии по применению · бесплатный расчёт экструзионной линии · Википедия: гранулирование