
الحالة 9 · المكسيك · PA + ألياف زجاجية قصيرة
مركّبات PA بالألياف الزجاجية على KTE-75D: ضرر الشحن حُلّ في يومين
اشترى مُركِّب في المكسيك KTE-75D لـ PA بألياف زجاجية قصيرة. وصلت الحاوية متضررة؛ وأُرسلت الصور في اليوم نفسه وغادرت قطع الغيار المصنع خلال يومين. والأصعب في مركّبات PA بالألياف لم يكن الشحن بل التجفيف والمغذي الجانبي، وقد ضُبطا قبل أول تشغيل.
إجابة سريعة
مركّبات PA بالألياف الزجاجية تفشل في أمرين: رطوبة الراتنج، وانكسار الألياف في المغذي الجانبي. هذه KTE-75D (71 مم، 2×2,100 نيوتن·متر، 500–1,000 كجم/ساعة) تشغّل PA مجففًا عند 120 °C لأربع ساعات، وتغذي 20–50% زجاج في اتجاه التيار على الأسطوانات 4–6، وتحفظ L/D 44–52 بأسطوانة ثنائية المعدن، وتقطع الخيط عبر قالب مصمم لتجنب اصطفاف الألياف. وعندما وصلت الحاوية متضررة استُبدلت القطع في يومين فصمد الجدول.
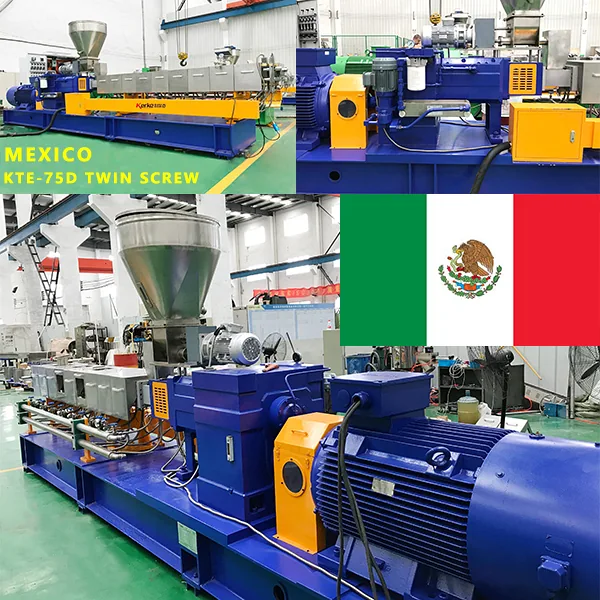
صورة من ملف التشغيل التجريبي لهذا المشروع؛ تُحجب أسماء العملاء عند الطلب.
الحالة: خط عالي العزم وحاوية تالفة
العميل يُركّب البلاستيك الهندسي في وسط المكسيك، أساسًا PA6 و PA66 بألياف زجاجية قصيرة لعملاء السيارات والكهرباء. الماكينة هي KTE-75D: براغي 71 مم، 2×2,100 نيوتن·متر و 200–315 كيلوواط، معروضة لـ 500–1,000 كجم/ساعة — وفئة العزم D هي ما يجعل 30–35% زجاج عند هذه الإنتاجية ممكنًا دون نفاد العزم في منطقة الخلط.
الشحن هو الجزء الذي لا يتحكم به أحد في طلب التصدير. جرى تداول الحاوية بشكل سيئ أثناء النقل ووصل جزء من الشحنة متضررًا. صوّر العميل كل شيء وأرسل الصور في اليوم نفسه؛ ووُضعت القطع في صندوق وانطلقت خلال يومين، فبقي جدول التركيب سليمًا.
ما يحدد الجودة في مركّبات PA بالألياف الزجاجية
يُقاس PA المحشو بالزجاج بمقاومة الصدم، ومقاومة الصدم في معظمها طول الألياف. وكل شيء في الخط إما يحمي طول الألياف أو يدمره.
| المرحلة | الخطر | الإعداد في هذا الخط |
|---|---|---|
| تجفيف الراتنج | PA يمتص الرطوبة؛ والتحلل المائي يخفض الوزن الجزيئي والصدم | 120 °C × 4 ساعات، والرطوبة أقل من 0.1% قبل القادوس |
| تغذية الزجاج | التغذية في منطقة جائعة أو منصهرة جزئيًا تكسر الروفينغ | مغذٍ جانبي على الأسطوانات 4–6 بعد اكتمال الانصهار؛ ونقطتا إلى ثلاث نقاط تغذية عند 30% وأكثر |
| البرغي بعد المغذي الجانبي | كتل العجن 90° تقطع الألياف | نقل بخطوة كبيرة وقصّ معتدل؛ عناصر مسننة بدل كتل 90° |
| القالب والقطع | شكل القالب يصطف الألياف ثم يكسرها السكين | قالب مصمم لاصطفاف منخفض؛ وقطع الخيط في حوض ماء لا على وجه القالب |
| التآكل | الزجاج يبري أطراف الريشة وجدار الأسطوانة | أسطوانة ثنائية المعدن، عناصر برغي PM، فحص تآكل وفق الجدول |
اثنان من هذه قرارات تُتخذ في عرض السعر لأي خط مركّبات PA بالألياف، لا في التشغيل التجريبي: فئة العزم D وباقة مقاومة التآكل. ماكينة من فئة B بالقطر نفسه ستشغّل 30% زجاج، لكنها ستنفد من العزم قبل أن تنفد من ضغط القالب — ويظهر ذلك كخط لا يبلغ إنتاجيته المعروضة في يوم حار.
ما تم تنفيذه في الموقع
- تقدير الضرر من الصور يوم فتح الحاوية: غطاء منطقة تسخين الأسطوانة، ولوح قالب واحد، وجزء من إطار حوض الماء. ولا شيء إنشائي.
- البديل أُرسل خلال يومين، من المخزون لا من طابور الإنتاج — وهذا سبب صمود الجدول.
- التحقق من التجفيف قبل أول تشغيل. جرى التحقق من مجفف العميل مقابل قراءة رطوبة؛ والمجفف الذي ينقص 15 °C يبدو سليمًا ويُفسد المركّب.
- ضبط موضع المغذي الجانبي ومعدله. الزجاج على الأسطوانات 4–6، ورُفع معدل التغذية تدريجيًا حتى استقرت حرارة المصهور والعزم ثم قُفل.
- ضبط خط الخيط والقالب. عُدّلت مسافة الحوض وحرارة الماء حسب درجة PA؛ وفُحصت الحبيبات على النواعم وخُصل الألياف على وجه القطع.
النتيجة
بلغ الخط إنتاجيته المعروضة عند 30% زجاج بقيم صدم داخل مواصفة العميل، وانتهى التركيب في التاريخ الأصلي رغم ضرر الحاوية. وكان تقييم العميل عن الاستجابة لا عن الماكينة:
تكوين الخط
| البند | المواصفة |
|---|---|
| الطراز | KTE-75D، 71 مم، 2×2,100 نيوتن·متر، 200–315 كيلوواط |
| نطاق الإنتاجية | 500–1,000 كجم/ساعة (PA66 + 30% ألياف زجاجية) |
| L/D | 44–52 |
| تغذية الزجاج | مغذٍ جانبي على الأسطوانات 4–6، حشو 20–50% |
| حزمة مقاومة التآكل | أسطوانة ثنائية المعدن، عناصر برغي PM |
| الترشيح | مبدّل شبكات 40–80 ميكرومتر |
| التحبيب | خيط في حوض ماء، مجفف طرد مركزي |
ما ينتقل إلى خطك
ثلاثة أمور تُحدد قبل عرض السعر لا بعده
فئة العزم — الفئة D لـ 30% زجاج وأكثر مع الطنية، لأن الفئة B تنفد من العزم قبل القالب. حزمة مقاومة التآكل — أسطوانة ثنائية المعدن وعناصر PM؛ فالزجاج وسط تجليخ لا حشو. موضع المغذي الجانبي — الأسطوانات 4–6 بعد الانصهار الكامل؛ وتغذية الزجاج في راتنج غير منصهر أسرع طريق لفقد طول الألياف.
مجموعة المعايير على صفحة مركّبات الألياف الزجاجية؛ والتجفيف والتجفيف والتجفيف مُغطّى مرة أخرى في مقال استكشاف الأعطال، لأنه سبب معظم شكاوى «الماكينة تغيّرت» في PA.
الأسئلة الشائعة
ما حشو الزجاج الذي تشغّله KTE-75D؟
20–50% زجاج قصير، و30–35% هي المواصفة الشائعة للسيارات والكهرباء. وفوق 40% تتغير الأسطوانة وباقة مقاومة التآكل وطريقة القطع، وينبغي أن يذكر العرض ذلك.
لماذا طول الألياف أهم من نسبة الزجاج في مركّبات PA؟
لأن مقاومة الصدم تتبع طول الألياف لا النسبة في الشهادة. فمركّب 30% بألياف سليمة يتفوق على مركّب 35% قطّع فيه المغذي الجانبي والبرغي بعده الزجاج.
أي طريقة تحبيب لـ PA المحشو بالزجاج؟
قطع الخيط في حوض ماء، وقالب مصمم لتجنب اصطفاف الألياف. والقطع على وجه القالب يكسر الألياف عند القالب ويعطي حبيبة أكثر غبارًا؛ يُستخدم حيث يسمح المركّب لا كخيار افتراضي.
ماذا يحدث إذا وصلت الحاوية متضررة؟
صوّر كل شيء قبل التفريغ، وأرسل الصور في اليوم نفسه، واطلب قائمة القطع بالمواقع. في هذا الطلب أُرسلت البدائل من المخزون خلال يومين، ولهذا لم يتغير تاريخ التركيب.
من أين يأتي هذا السجل
تقارير التشغيل التجريبي وسجلات الصيانة وورقة المعايير الصادرة مع الخط. أرقام الماكينة هي النطاقات المعروضة للموديل؛ ونوافذ العملية تتبع جدول معايير Kerke وتُؤكَّد في اختبار مادة قبل أن تصبح نقطة ضبط إنتاجية. وحيث طلب العميل عدم ذكر اسمه، يُحفظ البلد والتطبيق ويُحجب اسم الشركة.
راجعها فريق العمليات في Kerke، نانجينغ. نُشرت الحالة في 9 نوفمبر 2026.
أرسل 25–50 كجم ونشغّلها على باثق المختبر لدينا: حبيبات وفيديو تشغيل وتقرير إنتاجية خلال 3–7 أيام.
مركّبات PA بالألياف الزجاجية — النسخة المختصرة
ملاحظة عن مركّبات PA بالألياف الزجاجية: القراءات في هذا السجل من يوميات التشغيل التجريبي للخط الموصوف، والإعدادات هي التي تُركت عند العميل. تعامل معها كنقطة بداية لمادتك لا كضمان — التصحيح نفسه على درجة حشو أو حامل مختلف ينتهي إلى رقم مختلف.
مواد ذات صلة على الموقع: خطوط البثق حسب التطبيق · أنواع مكابس البثق ذات البرغي المزدوج · عرض سعر مجاني لخط البثق · ويكيبيديا: البثق