
تصميم البرغي · 9 دقائق قراءة
كيف تحدد نسبة L/D لباثق البرغي المزدوج حسب التركيبة
L/D ليس درجة جودة. إنه طول العملية الذي تشتريه لنقاط التغذية وختم المصهور والخلط التشتيتي والتفريغ وبناء الضغط. تعطي هذه الصفحة النطاقات التي نعرضها فعلًا حسب نسبة الحشو وعدد الإضافات، وأربعة أسئلة تكشف ادعاء L/D منفوخًا.
الجواب المختصر: لخط مركّبات إضافات على PP أو PE، يغطي 32–36 L/D تركيبة بتغذية واحدة وإضافات قليلة؛ و 40–44 L/D هو الخيار المعتاد عند إضافة تغذية جانبية أو فتحة تفريغ واحدة؛ و 48–52 L/D للحشو العالي ونقطتَي تغذية أو أكثر والتفريغ بالفراغ؛ و 56–60 L/D لا يسترد تكلفته إلا إذا احتاجت التركيبة مقطعًا تشتيتيًا طويلًا وتفريغًا متعدد المراحل. وفوق 60 L/D فأنت تشتري عادة طول نقل لا يفعل شيئًا.
L/D حسب التركيبة: الجدول الذي نعرض منه
النطاقات أدناه من خطوط شغّلناها. وتفترض برغيًا متوافق الدوران متشابكًا بفئة عمق ريشة قياسية 4 مم ونافذة سرعة 300–800 لفة/دقيقة. اقرأ الصف المطابق لباقة إضافاتك لا لحجم ماكينتك — فماكينة 75 مم وأخرى 95 مم على التركيبة نفسها تقعان في نطاق L/D واحد.
| التركيبة | التغذيات | فتحات التفريغ | نطاق L/D | ملاحظات |
|---|---|---|---|---|
| PE/PP + 1–3% ماستر باتش، تغذية حبيبات | 1 | 0–1 | 32–36 | يكفي تسلسل صهر وتوزيع مُحكم |
| PE/PP + 5–15% باقة إضافات، خلطة مسحوق | 2 | 1 | 40–44 | تغذية جانبية للإضافات الحساسة للقصّ |
| مركّب محشو، 20–40% CaCO3/تلك | 2–3 | 1–2 | 44–48 | تغذية جانبية للحشو بعد ختم المصهور |
| ماستر باتش حشو، 70–85% CaCO3 | 2–3 | 2 | 48–52 | تفريغ بمرحلتين، وحماية عالية من التآكل |
| PA/PBT مقوّى بألياف زجاجية، 20–35% ألياف | 2–3 | 1–2 | 48–56 | تغذية جانبية للألياف بعد ختم المصهور، ثم نقل منخفض القصّ |
| بثق تفاعلي / سبيكة متوائمة | 3+ | 2+ | 52–60 | زمن المكوث والحقن المرحلي هما ما يحدد الطول |
ما الذي يمنحك إياه كل 4 L/D فعلًا
على برغي 44 مم، القطر الواحد يعني 44 مم من الطول المحوري. وأربعة أقطار تعني تقريبًا وظيفة عملية كاملة. والتفكير بكتل 4 D يبقي المواصفة صادقة:
| الكتلة | الوظيفة | ما تحتاجه |
|---|---|---|
| 4–6 D | التغذية ونقل المواد الصلبة | عناصر عميقة الريشة، ومغذٍّ قسري إذا كانت الكثافة الظاهرية < 0.35 جم/سم³ |
| 6–8 D | الصهر وختم المصهور | كتل عجن؛ والختم هو ما يجعل أول فتحة تفريغ تعمل |
| 4–8 D | الخلط التشتيتي | عواجن 30°/60°/90°، والعرض حسب الصبغة أو الحشو |
| 4–6 D | التغذية الجانبية والإدماج | فتحة تغذية ثم نقل منخفض القصّ لتجنب كسر الألياف |
| 4–6 D | التفريغ من الغازات | فتحة تفريغ بعد ختم ضغط، ومنفذ فراغ |
| 4–6 D | بناء الضغط | عناصر خنق أو مضخة ترسية؛ وضبط حرارة المصهور |
اجمع الكتل التي تحتاجها ثم قرّب إلى أقرب أسطوانة قياسية. ولهذا يعرض مورّدان «48 L/D» ويسلّمان ماكينتين مختلفتين تمامًا: أحدهما فيه 8 D خلط تشتيتي والآخر 8 D نقل ميت.
لماذا قد تكون ماكينة 52 L/D أسوأ من 44 L/D
كل قطر إضافي يضيف مخزون بوليمر داخل الأسطوانة. في ماكينة 52 L/D بقطر 65 مم تعمل عند 700 كجم/ساعة، تحتفظ الـ8 D الإضافية بنحو 4–6 كجم من المصهور. ولهذا المخزون ثلاث كلف:
- هدر بدء التشغيل. يجب غسل الحجم الإضافي بمادة مطابقة قبل أن يستقر تدفق الحبيبات. ومخزون أكبر يعني كيلوغرامات أكثر في كل بدء.
- التاريخ الحراري. زمن مكوث أطول عند حرارة المصهور يدهور الإضافات الحساسة للحرارة؛ وباقة مثبّتات محسوبة لـ90 ثانية قد لا تصمد 150 ثانية.
- تغيير الدرجة. كتلة الانتقال بين لونين أو مستويَي حشو تتناسب مع المخزون لا مع الإنتاجية.
الحجة المقابلة حقيقية: إذا كان الطول الإضافي يؤدي وظيفة عملية حقيقية (فتحة تفريغ ثانية، تغذية ألياف لاحقة، منطقة تفاعل) فهو يسترد تكلفته. والاختبار بسيط: اطلب من المورّد أن يحدد على رسم أسطوانة بأسطوانة ما تفعله كل منطقة. فإن كانت منطقتان متجاورتان «نقلًا» فالتول ديكوري.
كيف تدقق ادعاء L/D قبل التوقيع
قطر البرغي و L/D هما الرقمان الأكثر ذكرًا بتساهل، لأن كليهما يمكن تقديمه كنطاق يجمّل الماكينة. وأربعة أسئلة تحسم الأمر:
- هل يُقاس L/D على البرغي أم على الأسطوانة؟ ينبغي ذكر طول العملية كالطول الفعّال من أول فتحة تغذية إلى القالب، لا الطول الكلي للبرغي مع وصلة العمود.
- كم أسطوانة، وما وظيفة كل واحدة؟ ماكينة 48 L/D بـ12 أسطوانة وماكينة 48 L/D بـ10 أسطوانات لهما دقة تفصيل مختلفة للتغييرات المستقبلية.
- ما أقصى سرعة برغي عند هذا L/D؟ البراغي الطويلة والسرعة العالية يتصارعان: على العمود حمل عزم أكبر على طول أكبر، وتظهر حدود الاهتزاز. فإذا عرض مورّد 1,200 لفة/دقيقة عند 60 L/D فاطلب منحنى تخفيض العزم.
- هل يمكن إعادة ترتيب البرغي دون قطع الأعمدة؟ الأعمدة القياسية تسمح بإعادة الترتيب؛ أما التصميم المششّر أو الملحوم فيقفل العملية التي تشتريها اليوم.
احصل على الأجوبة مكتوبة في عرض السعر مع رسم ترقيم الأسطوانات مرفقًا. وهذا المرفق وحده يمنع معظم خلافات التوسيع لاحقًا.
الأسئلة الشائعة
هل L/D الأعلى أفضل للخلط دائمًا؟
لا. جودة الخلط تحددها عناصر العجن وعدد المرورات عليها لا الطول الكلي. فبرغي 40 L/D بمقطع تشتيتي 6 D في موضع جيد يخلط أفضل من برغي 56 L/D بعواجن العين نفسها موزعة على 12 D من النقل.
أي L/D أحتاج لـ PP محشو بـ30% تلك؟
عادة 44–48 L/D بنقطتَي تغذية: البوليمر عند الأسطوانة 1، والتلك بتغذية جانبية بعد ختم المصهور، وفتحة تفريغ جوية وأخرى بالفراغ اختياريًا قبل القالب. وتحت 44 L/D تجد الفتحة نفسها قريبة جدًا من التغذية الجانبية بحيث لا تحفظ ختمًا مستقرًا.
هل يمكن إضافة L/D لاحقًا بإضافة أسطوانات؟
فقط إذا صُممت الماكينة لذلك. التمديد يحتاج عمودًا أطول وحزمة أسطوانات أطول ومناطق تسخين إضافية وصندوق تروس بعزم احتياطي. والتعديلات موجودة لكنها تكلف 25–40% من مقطع معالجة جديد؛ فاحسم L/D قبل الطلب لا بعده.
كيف يتغير L/D مع قطر البرغي عند الإنتاجية نفسها؟
لا يلزم أن يتغير. L/D نسبة طول عملية. والذي يتغير بالقطر هو العزم النوعي والحجم الحر. وماكينتان بنفس L/D ونفس العزم النوعي تنتجان جودة تركيبة واحدة عند إنتاجيات مطلقة مختلفة.
هل يؤثر L/D في استهلاك الطاقة؟
بشكل غير مباشر. البراغي الأطول تضيف حمل تدوير وتسخين، لكنها تسمح أيضًا بخلط ألطف عند سرعة أقل. والطاقة النوعية (كيلوواط·ساعة/كجم) تتحسن عادة مع L/D مناسب إلى حد ثم تستوي؛ وبعد 60 L/D ينعطف المنحنى صعودًا لأن خسائر النقل تكبر.
من أين جاءت هذه الأرقام
جُمعت نطاقات L/D من سجلات التشغيل التجريبي لدى Kerke بين 2023 و 2026 على ماكينات KTE 27 إلى KTE 95، وقوبلت بجداول المعايير المنشورة لأربعة مورّدين في جيانغسو. وهي نطاقات مرجعية للمواصفة لا إنتاجيات مضمونة. وتوزيعات المناطق في الجدول 2 قيم نمطية — والتركيبة بحشو منخفض الكثافة الظاهرية جدًا ستحتاج قطرًا أو قطرين إضافيين في منطقة التغذية. وإن لم تكن تركيبتك في الجدول 1، أرسل 25–50 كجم من البوليمر والإضافات وسنعيد توصية مقيسة لا مقدّرة.
نسبة L/D لباثق البرغي المزدوج — النسخة المختصرة
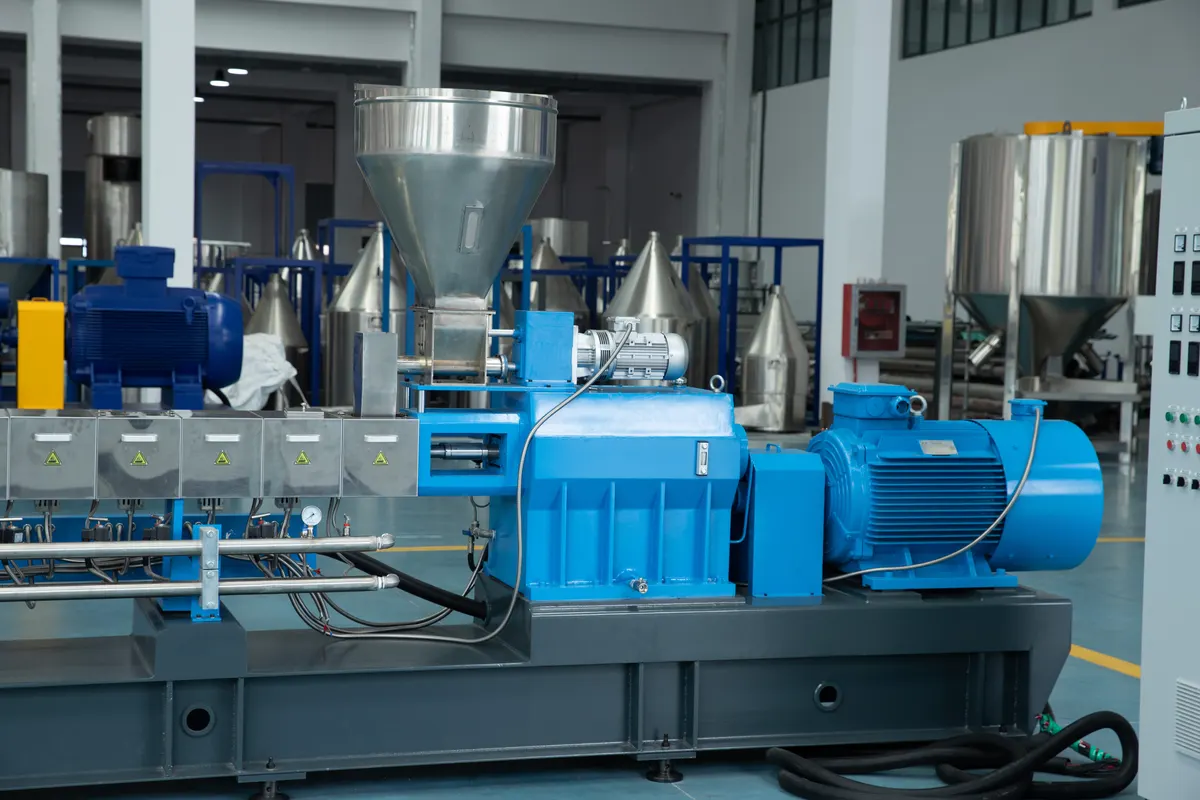
القاعدة العملية: عُدّ وظائف العملية التي تحتاجها تركيبتك، وحوّلها إلى كتل 4 D، واجمعها، ثم اختر أقرب عدد أسطوانات قياسي. لا تبدأ من رقم L/D لمنافس — بل من باقة إضافاتك ومتطلب التفريغ لديك.
مواد ذات صلة على الموقع: أين يجب أن تكون فتحة التفريغ · لماذا تحد التغذية من الإنتاجية · نطاق البرغي المزدوج المتوافق الدوران · عرض سعر مجاني للخط · ويكيبيديا: باثق البرغي المزدوج