
التشغيل · 7 دقائق قراءة
تشغيل بثق البرغي المزدوج: تسع خطوات تحمي البرغي
معظم تلف البراغي يحدث في أول عشر دقائق من الوردية لا في الشهر العاشر من الخدمة. هذا هو التسلسل الذي نعلّمه في التشغيل التجريبي، مع الحرارات والفحوص المهمة. صفحة مرجعية لبدء تشغيل باثق البرغي المزدوج من Kerke.
يُشغَّل باثق البرغي المزدوج ساخنًا وفارغًا، ويُرفع إلى الحرارة أثناء الدوران، ثم تُغذّى المادة بعد ذلك فقط. أَسقِط خطوة تحصل على برغي محتجز أو أسطوانة مليئة ببوليمر متدهور يجب إخراجه بالإزميل.
التسلسل
- تسخين الأسطوانة والبراغي تدور ببطءاضبط كل منطقة على نقطتها وشغّل البراغي على 10–15 لفة/دقيقة أثناء التسخين. البرغي الساكن في أسطوانة ساخنة ينحني؛ والدائر يبقى مستقيمًا.
- تأكد من أن القالب والشبكة مفتوحانسخان القالب يعمل، وفتحات القالب نظيفة، ومبدّل الشبكات في وضع التشغيل. والقالب المسدود أثناء الملء يرفع الضغط أسرع من استجابة قاطع الأمان.
- ابدأ المحبّب ونظام الماء أولًاالحلقة المائية: الماء يجري وبحرارته قبل وصول أول حبيبة. الخيط: حوض الماء ممتلئ وسكاكين الهواء تعمل.
- غذِّ عند 20% من النقطةارفع المغذي الرئيسي إلى نحو 20% وراقب ضغط القالب وحرارة المصهور دقيقتين. يجب أن يستقر العزم لا أن يرتفع.
- الوصول إلى النقطة على خطواتزد التغذية بخطوات 20% مع انتظار استقرار حرارة المصهور والعزم بين الخطوات. والقفز دفعة واحدة إلى 100% هو كيف تُحمَّل صناديق التروس بصدمة.
- شغّل الفراغ عندما يستقر المصهورطبّق الفراغ بعد تكوّن ختم المصهور، عادة عند 60–70% تغذية. والفراغ المبكر يسحب المسحوق إلى فتحة التفريغ.
- اضبط سرعة البرغي مقابل حرارة المصهورعدّل الدوران لحفظ حرارة المصهور لا العكس. وفي ماكينة 65 مم تعادل 20 لفة/دقيقة نحو 8–12 °C عند القالب.
- افحص جودة الحبيبات قبل المعدل الكاملحجم الحبيبة والنواعم والرطوبة. تصحيح التحبيب عند 70% من الإنتاجية رخيص؛ وعند 100% يعني وردية ضائعة.
- سجّل المعايير المستقرةبروفيل الأسطوانة، والدوران، ومعدلات المغذيات، والفراغ، وضغط القالب، والعزم، والإنتاجية. وهذا السجل هو المرجع للبدء التالي والأساس لاستكشاف الأعطال.
ملامح أسطوانات تعمل فعلاً
| البوليمر | منطقة التغذية | مناطق الخلط | القالب | ملاحظة |
|---|---|---|---|---|
| ماستر باتش PE / PP | 60–90 °C | 170–200 °C | 180–195 °C | أبقِ حلق التغذية باردًا لتجنب الجسور. |
| ألوان ABS / HIPS | 80–100 °C | 190–215 °C | 200–210 °C | الحرارة الزائدة تعطي خطوطًا في اللون لا تشتيتًا أفضل. |
| PA6 / PA66 | 80–100 °C | 240–270 °C | 250–265 °C | جفّف إلى <0.1% وإلا انخفضت اللزوجة بوضوح. |
| PC | 90–110 °C | 260–290 °C | 270–285 °C | جفّف 120 °C × 4 ساعات؛ فالرطوبة تسبب تشعّبًا وفقدان لزوجة. |
| PVC (صلب) | 60–80 °C | 150–175 °C | 165–180 °C | الخطر في زمن المكوث لا في الحرارة. |
| PLA | 40–60 °C | 170–195 °C | 175–190 °C | فوق 200–210 °C ينخفض الوزن الجزيئي بدرجة. |
أخطاء التشغيل الثلاثة الأكثر تكلفة
1. ملء ماكينة باردة
التغذية قبل بلوغ الأسطوانة نقطتها تحشو مسحوقًا غير منصهر في أول كتلة خلط. وطفرة العزم إما تفصل محرك التدوير أو تقصّ عنصر برغي، والتنظيف يأخذ يومًا كاملًا.
2. البدء بقادوس فارغ وقالب مغلق
بدون مادة في البرغي يسخن القالب بشكل غير متساوٍ؛ وأول مصهور عبر فتحة باردة يتجمد ويسدها. تأكد دائمًا من تشبيع القالب حراريًا — 20–30 دقيقة فوق 150 °C — قبل التغذية.
3. تشغيل الفراغ أثناء الملء
الفتحة مصممة للمصهور لا للمسحوق. والفراغ في مرحلة الملء يسحب الحشو إلى خط الفراغ، ثم يحتاج الخط تنظيفًا كاملًا قبل أن يحفظ الفراغ مرة أخرى.
الإيقاف، وهو نصف الحكاية
اغسل بمركّب تنظيف أو بالراتنج الحامل وحده عند تغذية مخفّضة حتى يخرج البثق نظيفًا. ثم أوقف التغذية، وأبقِ البراغي تدور على 10–15 لفة/دقيقة حتى تبرد الأسطوانة تحت 150 °C، وبعدها فقط أوقف الدوران. وترك برغي ممتلئ يبرد في أسطوانة ساخنة هو ثاني أكثر أسباب احتجاز الماكينة.
الأسئلة الشائعة
كم يجب تشبيع الأسطوانة حراريًا قبل التغذية؟
حتى تحفظ كل منطقة نقطتها 20 دقيقة على الأقل، وعادة 45–60 دقيقة من البرودة في ماكينة 65 مم. والقالب يحتاج 20–30 دقيقة خاصة به لأن كتلته لكل وحدة قدرة تسخين أكبر بكثير.
هل أستطيع التسخين والبراغي على صفر دوران؟
لا. البرغي الساكن ينحني مع تمدد الأسطوانة؛ ويظهر الانحناء كضجيج معدن-معدن وخدوش في الجلب. و10–15 لفة/دقيقة تكفي لمنع ذلك.
أي عزم أتوقع عند المعدل الكامل؟
عادة 60–75% من العزم المقنن في خط متوائم جيدًا. والقيم المستمرة فوق 85% تعني أن الماكينة صغيرة على التركيبة، لا أن المشغّل يخطئ.
من أين جاءت هذه الأرقام
القيم مأخوذة من جدول مواصفات Kerke وسجلات التشغيل التجريبي وتقارير الصيانة لخطوط عاملة. نوافذ الحرارة وأرقام الاستهلاك نطاقات نموذجية — أكّدها على مادتك قبل اعتمادها كضبط إنتاجي.
أرسل 25–50 كجم ونشغّلها على باثق المختبر لدينا: حبيبات وفيديو تشغيل وتقرير إنتاجية خلال 3–7 أيام.
بدء تشغيل باثق البرغي المزدوج — النسخة المختصرة
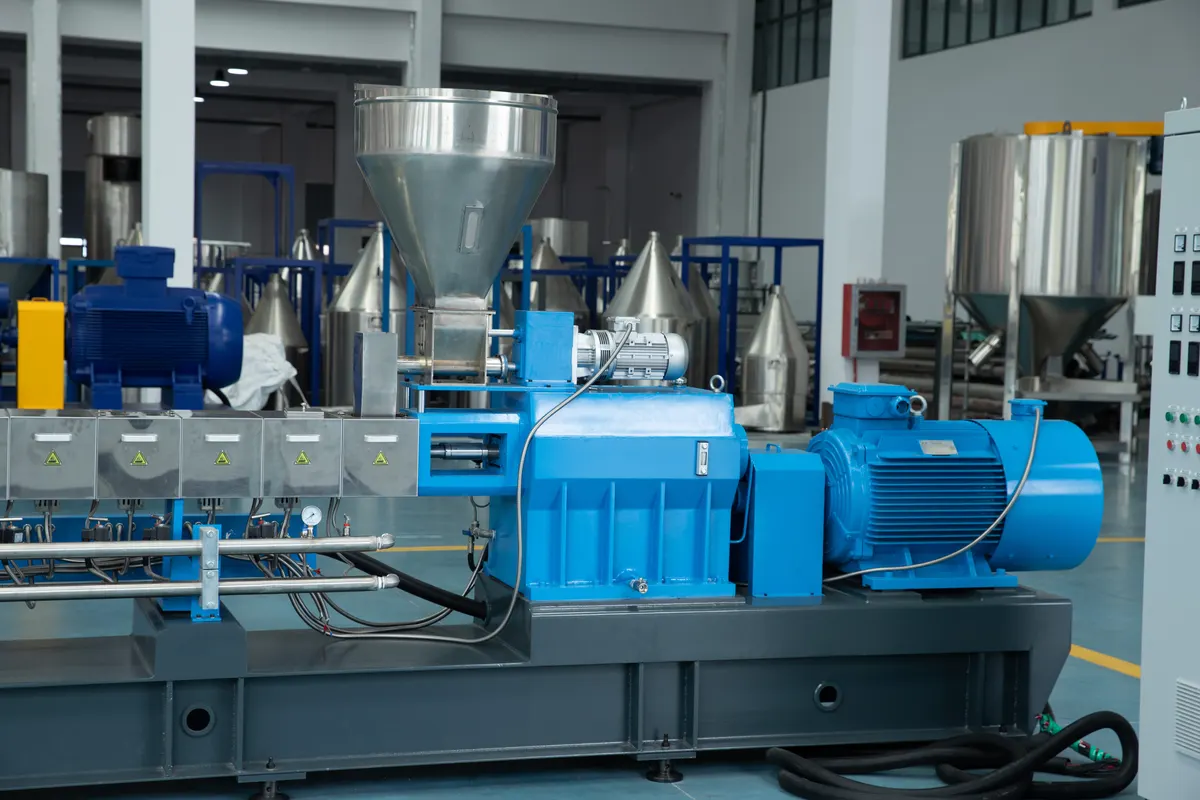
ملاحظة عن بدء التشغيل: كل رقم في هذه الصفحة نطاق مرجعي مقيس على خط الاختبار الخاص بـ Kerke في نانجينغ، وليس حدًا أقصى في الكتالوج. إذا اختلفت مادتك عن مادة الجدول، أرسل 25–50 كجم وسنستبدل النطاق برقم مقيس.
تخطط لتحسين بدء التشغيل هذا الربع؟ أرسل المادة والإنتاجية المستهدفة — تعود التهيئة خلال يوم عمل واحد.
كل عرض سعر يدرج باقة مقاومة التآكل كبند منفصل، فتكلفتها مرئية من اليوم الأول.
نجيب على أسئلة بدء التشغيل في اليوم نفسه، بالإنجليزية أو الصينية.
مواد ذات صلة على الموقع: سلسلة مكابس البثق ذات البرغي المزدوج · خطوط البثق حسب التطبيق · عرض سعر مجاني لخط البثق · ويكيبيديا: التحبيب