
Diseño de husillo · 9 min de lectura
Cómo especificar la relación L/D de una extrusora de doble husillo según la formulación
El L/D no es una nota de calidad. Es la longitud de proceso que se compra para los puntos de alimentación, el sellado de masa, la mezcla dispersiva, la desgasificación y la generación de presión. Esta página da los rangos que realmente cotizamos, por nivel de carga y número de aditivos, y las cuatro preguntas que desenmascaran una cifra de L/D inflada.
Respuesta corta: para una línea de compounding de aditivos en PP o PE, 32–36 L/D cubre una formulación de una sola alimentación y pocos aditivos; 40–44 L/D es la elección normal al añadir alimentación lateral o un venteo; 48–52 L/D es para cargas altas, dos o más puntos de alimentación y desgasificación al vacío; 56–60 L/D solo se paga cuando la formulación necesita a la vez una sección dispersiva larga y venteo multietapa. Por encima de 60 L/D normalmente se compra longitud de transporte que no hace nada.
L/D por formulación: la tabla de la que cotizamos
Los rangos siguientes vienen de líneas que hemos puesto en marcha. Suponen un husillo corrotante engranado con clase de profundidad de filete estándar de 4 mm y una ventana de velocidad de 300–800 rpm. Lea la fila que corresponde a su paquete de aditivos, no al tamaño de la máquina: una máquina de 75 mm y otra de 95 mm con la misma formulación están en la misma banda de L/D.
| Formulación | Alimentaciones | Venteos | Banda de L/D | Notas |
|---|---|---|---|---|
| PE/PP + 1–3 % masterbatch, alimentación en granza | 1 | 0–1 | 32–36 | Basta una secuencia compacta de fusión y distribución |
| PE/PP + 5–15 % de paquete de aditivos, mezcla en polvo | 2 | 1 | 40–44 | Alimentación lateral para aditivos sensibles a la cizalladura |
| Compuesto cargado, 20–40 % de CaCO3/talco | 2–3 | 1–2 | 44–48 | Alimentación lateral de carga tras el sellado de masa |
| Masterbatch de carga, 70–85 % de CaCO3 | 2–3 | 2 | 48–52 | Venteo en dos etapas, alta protección al desgaste |
| PA/PBT reforzado con fibra de vidrio, 20–35 % de fibra | 2–3 | 1–2 | 48–56 | Alimentación lateral de fibra aguas abajo del sellado, transporte de baja cizalladura después |
| Extrusión reactiva / aleación compatibilizada | 3+ | 2+ | 52–60 | El tiempo de residencia y la inyección por etapas determinan la longitud |
Qué le compra realmente cada 4 L/D
En un husillo de 44 mm, un diámetro son 44 mm de longitud axial. Cuatro diámetros son aproximadamente una función de proceso completa. Pensar en bloques de 4 D mantiene la especificación honesta:
| Bloque | Función | Qué necesita |
|---|---|---|
| 4–6 D | Alimentación y transporte de sólidos | Elementos de filete profundo, alimentador forzado si la densidad aparente es < 0,35 g/cm³ |
| 6–8 D | Fusión y sellado de masa | Bloques de amasado; el sellado es lo que hace funcionar el primer venteo |
| 4–8 D | Mezcla dispersiva | Amasadores 30°/60°/90°, anchura según pigmento o carga |
| 4–6 D | Alimentación lateral e incorporación | Abertura de alimentación y luego transporte de baja cizalladura para evitar romper la fibra |
| 4–6 D | Desgasificación | Abertura de venteo tras un sellado de presión, puerto de vacío |
| 4–6 D | Generación de presión | Elementos de estrangulamiento o bomba de engranajes; control de temperatura de masa |
Sume los bloques que necesita y redondee al cilindro estándar más cercano. Por eso dos proveedores pueden cotizar «48 L/D» y entregar máquinas completamente distintas: uno tiene 8 D de mezcla dispersiva y el otro 8 D de transporte muerto.
Por qué una máquina de 52 L/D puede ser peor que una de 44 L/D
Cada diámetro adicional añade inventario de polímero dentro del cilindro. En una máquina de 52 L/D y 65 mm que corre 700 kg/h, los 8 D adicionales retienen del orden de 4–6 kg de masa. Ese inventario tiene tres costes:
- Desecho de arranque. El volumen extra debe purgarse con material conforme antes de que el flujo de granulado se estabilice. Más inventario significa más kilogramos por arranque.
- Historial térmico. Más tiempo de residencia a temperatura de masa degrada los aditivos sensibles al calor; un paquete estabilizante calculado para 90 segundos puede no sobrevivir 150.
- Cambio de grado. La cola de transición entre dos colores o dos niveles de carga escala con el inventario, no con la producción.
El contraargumento es real: si la longitud extra cumple una función de proceso genuina (un segundo venteo, una alimentación de fibra aguas abajo, una zona de reacción), se paga sola. La prueba es simple: pida al proveedor que marque, en un plano cilindro a cilindro, qué hace cada zona. Si dos zonas contiguas son ambas «transporte», la longitud es decorativa.
Cómo auditar una cifra de L/D antes de firmar
El diámetro de husillo y el L/D son los dos números que más a la ligera se citan, porque ambos pueden presentarse como un rango que favorece a la máquina. Cuatro preguntas lo resuelven:
- ¿El L/D se mide sobre el husillo o sobre el cilindro? La longitud de proceso debe expresarse como la longitud efectiva desde la primera abertura de alimentación hasta la hilera, no la longitud total del husillo incluyendo el acoplamiento del eje.
- ¿Cuántos cilindros y para qué sirve cada uno? Una máquina de 12 cilindros y 48 L/D y otra de 10 cilindros y 48 L/D tienen distinta granularidad para cambios futuros.
- ¿Cuál es la velocidad máxima del husillo con ese L/D? Husillos largos y alta velocidad se pelean: el eje debe transmitir más par en más longitud y aparecen límites de flexión. Si un proveedor cotiza 1.200 rpm con 60 L/D, pida la curva de reducción de par.
- ¿Se puede reconfigurar el husillo sin cortar los ejes? Los ejes de elementos estándar permiten reconfigurar; un diseño estriado o soldado bloquea el proceso que compra hoy.
Obtenga las respuestas por escrito en la cotización, con un plano de numeración de cilindros adjunto. Ese solo anexo evita la mayoría de las discusiones de escalado después.
Preguntas frecuentes
¿Un L/D mayor siempre es mejor para mezclar?
No. La calidad de mezcla la fijan los elementos de amasado y el número de pasos sobre ellos, no la longitud total. Un husillo de 40 L/D con una sección dispersiva de 6 D bien situada mezcla mejor que uno de 56 L/D con los mismos amasadores repartidos sobre 12 D de transporte.
¿Qué L/D necesito para PP con 30 % de talco?
Normalmente 44–48 L/D con dos puntos de alimentación: polímero en el cilindro 1, talco por alimentación lateral tras el sellado de masa, un venteo atmosférico y opcionalmente un venteo de vacío antes de la hilera. Por debajo de 44 L/D el venteo suele quedar demasiado cerca de la alimentación lateral para mantener un sellado estable.
¿Puedo añadir L/D después atornillando cilindros?
Solo si la máquina se diseñó para ello. La extensión requiere un eje más largo, una pila de cilindros más larga, zonas de calefacción adicionales y un reductor con par de reserva. Los retrofits existen pero cuestan un 25–40 % de una sección de proceso nueva; decida el L/D antes del pedido, no después.
¿Cómo cambia el L/D con el diámetro de husillo a igual producción?
No tiene por qué cambiar. El L/D es una relación de longitud de proceso. Lo que cambia con el diámetro es el par específico y el volumen libre. Dos máquinas con el mismo L/D y el mismo par específico producen la misma calidad de formulación a producciones absolutas distintas.
¿El L/D afecta el consumo energético?
Indirectamente. Los husillos más largos añaden carga de accionamiento y calefacción, pero también permiten una mezcla más suave a menor velocidad. La energía específica (kWh/kg) suele mejorar con un L/D adecuado hasta cierto punto y luego se aplana; por encima de 60 L/D la curva suele girar hacia arriba porque crecen las pérdidas de transporte.
De dónde vienen estos datos
Las bandas de L/D se compilaron a partir de registros de puesta en marcha de Kerke entre 2023 y 2026 en máquinas KTE 27 a KTE 95, contrastados con las tablas de parámetros publicadas de cuatro proveedores de Jiangsu. Son rangos de referencia para especificar, no producciones garantizadas. Las asignaciones de zona de la Tabla 2 son valores típicos: una formulación con una carga de densidad aparente muy baja necesitará uno o dos diámetros extra en la zona de alimentación. Si su formulación no está en la Tabla 1, envíe 25–50 kg de polímero y aditivo y devolveremos una recomendación medida en lugar de estimada.
Relación L/D de la extrusora de doble husillo — versión breve
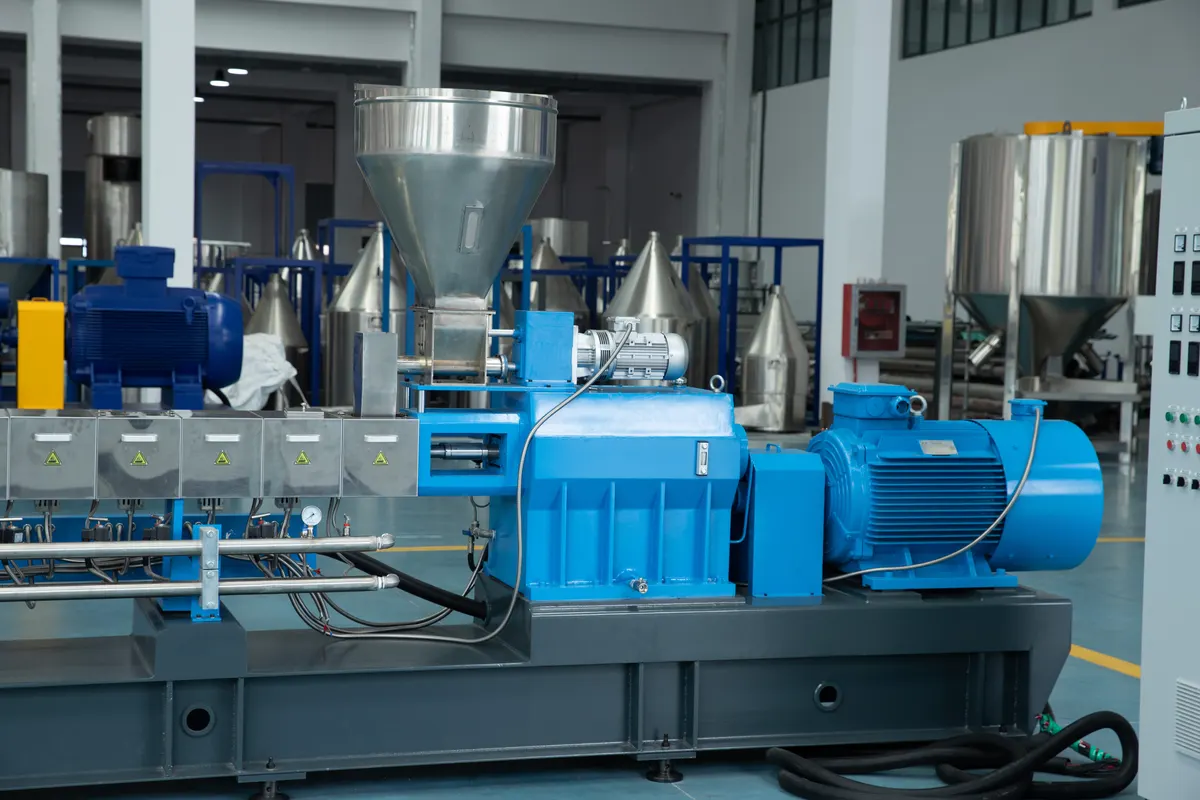
La regla práctica: cuente las funciones de proceso que necesita su formulación, conviértalas en bloques de 4 D, súmelas y elija el número de cilindros estándar más cercano. No empiece por la cifra de L/D de un competidor: empiece por su paquete de aditivos y su necesidad de venteo.
Relacionado en este sitio: dónde va el venteo de vacío · por qué la alimentación limita la producción · gama de doble husillo corrotante · cotización de línea gratuita · Wikipedia: extrusora de doble husillo